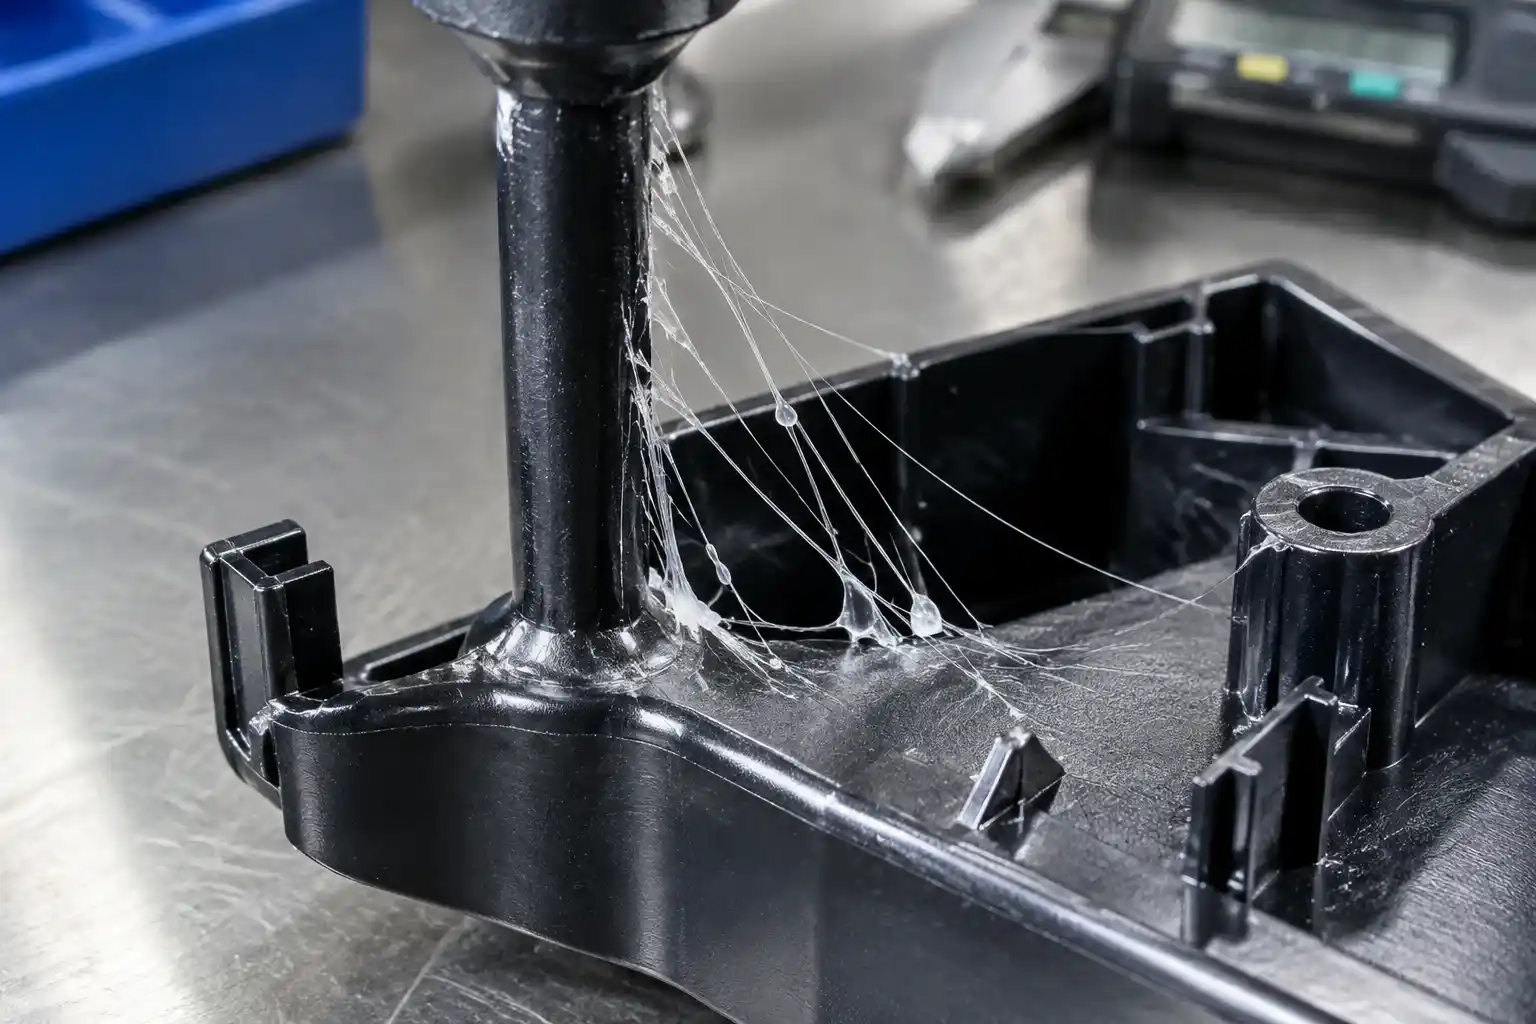
علت و رفع دنباله مویی راهگاه از نازل در تزریق پلاستیک (Sprue Stringing & Drooling) + ۵ راهکار اولویتبندیشده
⏱️ پاسخ سریع و چکلیست اورژانسی خط تولید (Fast Answer)
عیب دنباله مویی راهگاه از نازل (Drooling / Stringing): کشیده شدن رشتههای نازک مویی یا چکه کردن مذاب پلیمری چسبناک میان نوک نازل سیلندر و بوش اسپرو (Sprue Bushing) هنگام باز شدن قالب یا عقبنشینی واحد تزریق است. این رشتههای مویی در سیکل بعدی میان سطوح جفتشونده قالب یا در دهانه اسپرو به دام افتاده و منجر به آلودگی قطعه، گرفتگی راهگاه، کج پران شدن راهگاه و حتی ایجاد اثر فرورفتگی و پلیسه روی خط جدایش میشوند. ریشه اصلی این عیب، سیالیت و دمای بیش از حد مذاب در نوک نازل، عدم انجماد کامل مذاب در گلوگاه اسپرو و وجود فشار پسماند هیدرولیکی پشت ماردون است.
ترتیب اولویت بررسی در پای دستگاه (از مدیریت حرارتی تا بهینهسازی زمانهای سیکل و فشار):
🚨چکلیست اورژانسی خط تولید: اقدامات سریع برای رفع عیب تارهای مویی (Quick Fix Checklist)
۱
کاهش دمای مذاب (Melt Temperature Reduction)
افزایش ویسکوزیته توده مذاب و جلوگیری از سیالیت افراطی پلیمر
۲
اندازه و دمای نازل (Nozzle Size & Temperature Optimization)
کاهش دمای هیتربند نازل و تطبیق قطر سوراخ نازل با بوش اسپرو جهت ایجاد شکست تمیز مذاب
۳
افزایش زمان خنکسازی (Cooling Time Increase)
اطمینان از انجماد کامل و سفت شدن مغز پلاستیک در بخش راهگاه و بوش اسپرو
۴
افزایش زمان فشار دوم (Holding Time Increase)
آببندی گلوگاه ورودی، افت فشار موضعی و تکمیل جامدسازی پیش از شروع بارگیری
۵
کاهش فشار پشت بارگیری (Back Pressure Reduction)
حذف فشار پسماند مذاب در جلوی پیچ و جلوگیری از خروج فشاری مذاب از دهانه نازل
تحلیل رئولوژیکی و ترمودینامیکی: مکانیزم تشکیل تارهای مویی (Stringing)
تشکیل دنباله مویی در حقیقت تداخل پدیده ویسکوالاستیسیته پلیمر مذاب و انتقال حرارت ناقص در فصل مشترک نازل و قالب است:
- انتقال شیشهای و انجماد نامتقارن: برای جدایش تمیز مذاب، نقطه تلاقی بوش اسپرو و نازل باید دمایی زیر نقطه بلورینگی یا دمای انتقال شیشهای داشته باشد تا رشته مذاب به صورت شکننده (Brittle Break) پاره شود. اگر مذاب در این ناحیه هنوز ماهیت الاستیک و چسبناک داشته باشد، با دور شدن قالب مانند کش امتداد یافته و تشکیل فیلامنتهای بسیار نازک مویی میدهد.
- فشار محبوس جلوی اسکرو: هرگونه فشار اضافی در محفظه مذاب جلوی ماردون پس از اتمام بارگیری، مانند سرنگ عمل کرده و مذاب را حتی بدون حرکت ماردون به بیرون پرتاب میکند (Drooling).
برای حذف دائمی این معضل در چرخه تولید خودکار، دستورالعملهای زیر را دقیقاً بر اساس اولویتبندی پنجگانه پیادهسازی نمایید.
راهنمای گامبهگام رفع دنباله مویی راهگاه از نازل (به ترتیب اولویت کارگاهی)
اولویت ۱: کاهش دمای مذاب (Melt Temperature Reduction) — موثرترین راهکار فرآیندی
دمای بیش از حد، ویسکوزیته مذاب را تا حد مایع روان کاهش میدهد و چکه کردن را ناگزیر میسازد.
- اقدام: دمای المنتهای حرارتی زونهای جلو و میانی سیلندر را به صورت گامهای ۵ تا ۱۰ درجهای پایین بیاورید.
- تحلیل فنی: با کاهش دمای توده مذاب، ویسکوزیته دینامیکی افزایش یافته و مقاومت تسلیم برشی ماده بالا میرود. مذاب سفتتر خاصیت قطرهچکانی خود را از دست داده و در برابر کشش سطحی ناشی از جدایش اسپرو مقاومت کرده و به صورت تمیز کنده میشود.
اولویت ۲: اندازه و دمای نازل (Nozzle Size & Temperature Optimization)
حرارت موضعی بیش از حد نازل یا عدم تطابق ابعادی سوراخ نازل و اسپرو، منشأ مستقیم دنبالههای مویی است.
- اقدام:۱. دمای هیتربند نوک نازل (Nozzle Heater) را ۱۰ تا ۲۰ درجه سانتیگراد کم کنید.۲. اطمینان حاصل کنید قطر سوراخ نازل حداقل ۰.۵ تا ۱ میلیمتر کوچکتر از قطر ورودی بوش راهگاه (Sprue Bushing) باشد و شعاع کروی سر نازل کمی کوچکتر از شعاع کروی نشیمنگاه بوش اسپرو باشد تا نشتی رخ ندهد.
- تحلیل فنی: نازل داغ، پلیمر موجود در نوک را مذاب و روان نگه میدارد. کاهش دمای نازل باعث میشود یک پلاگ یا پوسته سرد موضعی و کنترلشده در نوک نازل تشکیل شود (Cold Slug) که مانند درپوش طبیعی مانع خروج چکه مذاب میگردد. همچنین انتخاب سوراخ نازل با قطر متناسب، اثر مکش کاپیلاری و جدایش تیز را تضمین میکند.
اولویت ۳: افزایش زمان خنکسازی (Cooling Time Increase)
باز شدن زودهنگام قالب، به راهگاه نیمهمنجمد اجازه میدهد کش بیاید.
- اقدام: زمان خنککاری (Cooling Time) را در تنظیمات کنترلر دستگاه به اندازه ۲ تا ۵ ثانیه افزایش دهید.
- تحلیل فنی: راهگاه (اسپرو) معمولاً بیشترین ضخامت و جرم گوشتی را در کل قالب دارد؛ بنابراین دیرتر از قطعه خنک میشود. اگر قالب پیش از انجماد عمقی هسته اسپرو باز شود، مرکز راهگاه هنوز حالت مایع داغ دارد و در لحظه جدایش به صورت تارهای مویی بسیار طویل به دنبال نازل کشیده میشود.
اولویت ۴: افزایش زمان فشار دوم (Holding Time Increase)
زمان کوتاه فشار دوم موجب برگشت مذاب و داغ ماندن گلوگاه اسپرو میشود.
- اقدام: زمان اعمال فشار دوم یا فشار نگهدارنده (Hold / Pack Time) را در فواصل یک ثانیهای بالا ببرید تا نقطه انجماد گیت و اسپرو (Gate/Sprue Freeze-off) رد شود.
- تحلیل فنی: ادامه اعمال فشار هلدینگ تا زمان انجماد کامل دهانه، تضمین میکند که مذاب در گلوگاه تثبیت شده، گرما از طریق بوش اسپرو به فولاد خنککننده قالب انتقال یابد و جریان برگشتی ناشی از انبساط هیدروستاتیک پلیمر مهار گردد.
اولویت ۵: کاهش فشار پشت بارگیری (Back Pressure Reduction)
بکپرشر زیاد، توده مذاب را تحت فشار محبوس نگه داشته و از نازل به بیرون فواره میزند.
- اقدام: فشار پشت بارگیری (Back Pressure) را تا حدی که اختلاط مواد مختل نشود کاهش دهید و همزمان از مکانیزم مکابک / مکش معکوس ماردون (Suck-back / Decompression) پس از بارگیری (به میزان ۳ تا ۸ میلیمتر) استفاده کنید.
- تحلیل فنی: فشار پشت بالا توده فشردهای با تنش پسماند پشت نازل حبس میکند. با کاهش این فشار و فعال کردن دیکامپرشن، ماردون اندکی به عقب کشیده شده و یک خلأ جزئی در نوک نازل ایجاد میکند که توده مذاب را به داخل محفظه کشیده و مانع بیرون زدن رشتههای چکه از نازل میشود.
جدول مقایسه اولویتهای پنجگانه رفع دنباله مویی راهگاه از نازل
| اولویت | پارامتر تنظیمی | اقدام عملیاتی در خط تولید | مکانیزم علمی و دلیل فیزیکی حذف تارهای مویی |
|---|---|---|---|
| ۱ | دمای سیلندر | کاهش پلکانی دمای زونهای جلو و میانی | افزایش ویسکوزیته الاستیک مذاب و ممانعت از کشش مویینگی |
| ۲ | مشخصات نازل | کاهش دمای هیتر نازل + انطباق قطر و شعاع اوریفیس | تشکیل پلاگ سرد کنترلشده و شکست ترد و آنی مذاب در جدایش |
| ۳ | زمان خنککاری | افزایش زمان کولینگ کلی قطعه و راهگاه | انجماد کامل هسته حجیم و ضخیم بوش اسپرو پیش از باز شدن قالب |
| ۴ | زمان فشار دوم | افزایش زمان هلدینگ (Holding Time) | تضمین انجماد گلوگاه (Freeze) و مهار جریان برگشتی حرارت مذاب |
| ۵ | بکپرشر و ساکبک | کاهش فشار پشت + تنظیم دکامپرشن ماردون | رهاسازی فشار هیدرولیکی پشت نوک نازل و ایجاد خلأ مکش به داخل |
سوالات متداول (FAQ)
۱. چرا پلیمرهایی مانند پلیآمید (PA6 و PA66) بیشتر از سایر مواد دچار دنباله مویی و چکه نازل میشوند؟
پلیآمیدها به دلیل ساختار قطبی و پیوندهای هیدروژنی، در نقطه ذوب رفتار «افت ناگهانی ویسکوزیته» (Water-like Viscosity) نشان میدهند و در حالت مذاب بسیار روان هستند. برای پلیآمیدها، استفاده از نازلهای سوزنی قطعکننده (Shut-off Nozzle) یا کنترل دمای بسیار دقیق نازل ضروری است.
۲. مقدار مناسب مکش معکوس ماردون (Suck-back / Decompression) چقدر است؟
معمولاً مقداری بین ۳ تا ۸ میلیمتر کافی است. مکش معکوس بیش از حد میتواند هوای محیط را از دهانه نازل به داخل سیلندر بکشد که این امر باعث ایجاد رگههای نقرهای و حبابهای هوا در قطعه بعدی میشود.
۳. تفاوت Drooling با Stringing چیست؟
- درولینگ (Drooling): چکه کردن و نشت آزاد مذاب از نازل در حالت آزاد (هنگام عقب بودن کالسکه تزریق یا قبل از جفت شدن با قالب).
- استرینگینگ (Stringing): کشیده شدن و نخ بستن الاستیک مذاب بین راهگاه و نازل درست در لحظه باز شدن فکهای قالب یا عقبنشینی واحد تزریق.
حذف دنباله مویی و قطعی خطوط خودکار
چکه کردن نازل و نخ بستن اسپرو موجب آلودگی قالب، اختلال در رباتهای پران و توقف خط تولید میشود. متخصصان نیرومند پلیمر با فرمولاسیون کامپانده در آزمایشگاه آکرودیته ۱۷۰۲۵، تلاش میکند تا شما به این مشکلات در حین تولید برخورد نکنید.
📞 تماس جهت دریافت نمونه گرید و مشاوره مهندسی: 35000234-021 | وبسایت: www.npolymer.com