علت و رفع خطوط جریان هوا در تزریق پلاستیک (Air Streaks & Trapped Air) + ۱۰ راهکار اولویتبندیشده
عنوان سئو (Title Tag): رفع عیب خطوط جریان هوا در تزریق پلاستیک | ۱۰ راهکار کارگاهی به ترتیب اولویت
متا دیسکریپشن (Meta Description): خطوط ریز نقرهای، رد حبابهای کشیدهشده یا رگههای هوای محبوس روی قطعه پلاستیکی؟ راهنمای جامع رفع خطوط جریان هوا در تزریق پلاستیک بر اساس ۱۰ اولویت از گاززدایی و ونتینگ تا فشار و دمای قالب.
کلمات کلیدی اصلی: خطوط جریان هوا در تزریق پلاستیک، هوای محبوس در قالب (Air Traps)، رگه های گاز و هوا (Air Streaks)، تمیز کردن گازخور قالب (Venting)، رطوبت گیری مواد پلیمری، کامپاند مهندسی گاززدایی شده
⏱️ پاسخ سریع و چکلیست اورژانسی خط تولید
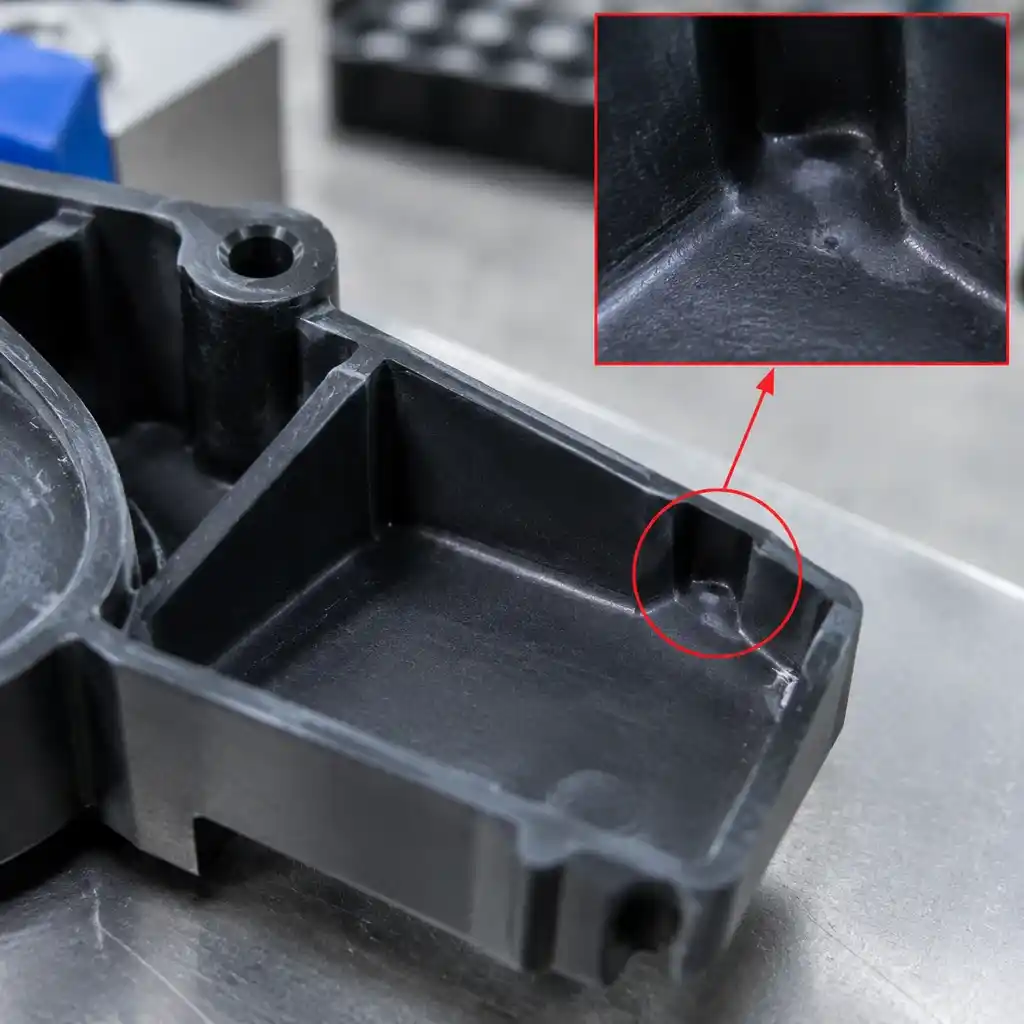
عیب خطوط جریان هوا (Air Streaks / Air Trapping Lines): تشکیل خطوط نازک سفید یا شفاف، رگههای سوزنی کشیده، یا شیارهای گازی میکروسکوپی در جهت مسیر جریان مذاب است. این پدیده بر اثر به دام افتادن هوای محبوس درون حفره قالب، رطوبت تبخیرشده درون گرانولها، یا گازهای متصاعدشده از مذاب رخ میدهد که به دلیل عدم تخلیه مناسب از راهگاهها و گازخورها، در فصل مشترک مذاب و سطح صیقلی قالب کشیده شده و رد جریان بر جای میگذارند.
ترتیب اولویت بررسی در پای دستگاه (از حذف منشأ گاز/رطوبت تا بهینهسازی مسیر تخلیه، فشارها و پارامترهای حرارتی):
- افزایش خشک کردن مواد (Material Drying Increase) (حذف رطوبت سطحی و ساختاری جهت مهار تولید بخار آب در دمای ذوب)
- تمیز کردن یا افزایش راه هوای قالب (Mold Venting Cleaning/Enlargement) (تخلیه آزادانه و آنی هوای به دام افتاده درون محفظه کویتی)
- اندازه راهگاه روی قطعه (Gate Size Optimization) (بهبود الگوی پرایش و جلوگیری از چندشاخه شدن نامتقارن جبهه مذاب و تلهگذاری هوا)
- افزایش فشار پشت بارگیری (Back Pressure Increase) (تراکم دانهها در طول ماردون و خروج معکوس هوای بیندانهای از قیف تغذیه)
- افزایش فشار تزریق (Injection Pressure Increase) (فشردن لایههای مذاب و حل کردن حبابهای موضعی در توده پلیمر)
- کم و زیاد کردن سرعت تزریق (Injection Speed Profiling) (تنظیم سرعت جهت هدایت لایهای جبهه مذاب و فرصتدهی به تخلیه گازخورها)
- افزایش فشار دوم تزریق (Holding Pressure Increase) (تراکم میکروسکوپی بیشتر مذاب و خواباندن ناهمواریهای خطی ناشی از حباب)
- افزایش زمان فشار دوم (Holding Time Increase) (حفظ فشار تراکم تا زمان انجماد گیت و ممانعت از بازگشت گازهای فشرده)
- افزایش دمای مذاب (Melt Temperature Increase) (کاهش ویسکوزیته دینامیکی و تسهیل در جوش خوردن جبهههای جریان پیرامون حبابهای هوا)
- افزایش دمای قالب (Mold Temperature Increase) (به تأخیر انداختن انجماد پوستهای و محو شدن خطوط مرزی برخورد گاز و مذاب)
تحلیل رئولوژیکی: مکانیسم تشکیل خطوط جریان هوا در سطح قطعه
در فرآیند تزریق، جبهه مذاب در حال پیشروی باید هوای اتمسفری موجود در فضای خالی کویتی و همچنین گازهای متصاعد را به سمت شیارهای خروجی براند:
[تبخیر رطوبت / هوای محبوس کویتی] ──► [عدم تخلیه کامل از ونتهای مسدود] ──► [به دام افتادن حباب میان مذاب و دیواره قالب] ──► [کشیدگی حباب با سرعت تزریق] ──► [نمایان شدن خطوط جریان هوا]
- اندرکنش گاز-مذاب در لایه برشی (Shear Boundary Layer): وقتی حباب هوا یا بخار آب بین پیشانی مذاب در حال فونتانی (Fountain Flow) و دیواره فلزی قالب حبس میشود، به دلیل تنش برشی به شکل یک رشته یا خط باریک در راستای جریان کشیده شده و مانع تماس مستقیم پلیمر با سطح پولیششده قالب میگردد.
- پدیده تله هوایی و ناپیوستگی فازی (Phase Separation): اگر سیستم تخلیه هوا (Venting) مسدود باشد یا مذاب با سرعت متلاطم (Turbulent) حرکت کند، تودههای هوا در گوشهها یا خطوط تقارن جریان حبس شده و با فشار بالای تزریق فشرده و کشیده میشوند که نتیجه آن خطوط کدر و شیارهای گازی است.
جهت ریشهکن کردن این نقص ظاهری و مکانیکی، اقدامات زیر را دقیقاً بر اساس اولویتبندی دهگانه در خط تولید پیادهسازی کنید.
راهنمای گامبهگام رفع خطوط جریان هوا (به ترتیب اولویت کارگاهی)
[اولویت ۱: افزایش زمان و دمای گاززدایی/خشککن مواد]
↓ (عدم رفع کامل)
[اولویت ۲: تمیزکاری گازخورها و احداث ونتهای کمکی]
↓ (عدم رفع کامل)
[اولویت ۳: اصلاح ابعاد و مقطع گیت برای آرامسازی جریان]
↓
[ادامه مراحل تا اولویت ۱۰: افزایش دمای قالب برای محوسازی خطوط]
اولویت ۱: افزایش خشک کردن مواد (Material Drying Increase) — مهمترین عامل متریالی
رطوبت موجود در گرانولهای پلیمری (بهویژه پلیمرهای رطوبتدوست نظیر PA، ABS، PC و PBT) در داخل سیلندر به بخار فوقداغ تبدیل شده و به شکل خطوط جریان نمایان میشود.
- اقدام: مواد را با استفاده از گازگیرهای رطوبتزدا (Dehumidifying Dryers) در دما و زمان استاندارد (مطابق با TDS) خشک کنید و درصد رطوبت را با رطوبتسنج پایش نمایید.
- تحلیل فنی: حذف مولکولهای آب مانع تبخیر ناگهانی و تولید میکروحبابهای بخار آب در ناحیه برش ماردون شده و از آزاد شدن گازهای فرار در دهانه نازل جلوگیری میکند.
اولویت ۲: تمیز کردن یا افزایش راه هوای قالب (Mold Venting Cleaning/Enlargement)
رسوب واکسها، افزودنیها و روغنها بر روی کانالهای تخلیه گاز (Vents)، مسیر فرار هوا را مسدود میسازد.
- اقدام: شیارهای خروجی گاز روی خط جدایش، پینهای پران و بوشها را با حلال مناسب تمیز کنید؛ در صورت لزوم عمق ونتها را متناسب با ویسکوزیته پلیمر (معمولاً ۰.۰۱۵ تا ۰.۰۳ میلیمتر برای PP و ۰.۰۲ تا ۰.۰۵ میلیمتر برای مهندسیها) اصلاح نمایید.
- تحلیل فنی: باز بودن مسیر ونتینگ به هوای فشردهشده اجازه میدهد بدون مقاومت هیدرولیکی به سرعت از کویتی فرار کند و در لایه مرزی مذاب و فولاد حبس نشود.
اولویت ۳: اندازه راهگاه روی قطعه (Gate Size Optimization)
گیت با طراحی نامناسب الگوهای پرایش ناپایداری ایجاد کرده و حباب هوا را درون جریان به دام میاندازد.
- اقدام: ابعاد مقطع گیت را متناسب با ضخامت قطعه اصلاح کرده یا موقعیت آن را به گونهای تغییر دهید که مذاب به صورت یکپارچه و شعاعی پیش برود.
- تحلیل فنی: جریان آرام (Laminar Flow) که حاصل هندسه متوازن گیت است، هوا را مانند یک پیستون به سمت انتهای کویتی و ونتها هدایت کرده و مانع چرخش گردابی و حبس هوا در بدنه قطعه میشود.
اولویت ۴: افزایش فشار پشت بارگیری (Back Pressure Increase)
هوای محبوس میان گرانولها در قیف و منطقه تغذیه ماردون ممکن است وارد زون فشار و مذاب شود.
- اقدام: فشار پشت بارگیری (Back Pressure) را در فواصل ۲ تا ۵ بار بالا ببرید.
- تحلیل فنی: افزایش بکپرشر باعث متراکم شدن توده دانهها در طول فلوتهای اسکرو شده و هوای موجود در میان دانهها را از گلوگاه قیف به عقب میراند (De-aeration)، در نتیجه مذابی بدون هوای محبوس به جلوی سیلندر تحویل داده میشود.
اولویت ۵: افزایش فشار تزریق (Injection Pressure Increase)
فشار پایین تزریق نمیتواند حبابهای گازی میکروسکوپی را در حجم پلیمر فشرده و حل کند.
- اقدام: فشار تزریق مرحله اول (First Stage Injection Pressure) را افزایش دهید.
- تحلیل فنی: افزایش فشار ترمودینامیکی باعث انحلال گازها در فاز مذاب (Henry’s Law) شده و با راندن پرقدرت مذاب به سمت سطوح، اثر خطوط مرزی ناشی از حباب را در سطح صاف قالب اتو میکند.
اولویت ۶: کم و زیاد کردن سرعت تزریق (Injection Speed Profiling)
سرعت بیش از حد بالا هوا را محبوس میکند و سرعت بیش از حد پایین اجازه پیشروی منقطع میدهد.
- اقدام: تزریق را به صورت چندسرعته (پروفایل پیوسته) تنظیم کنید؛ سرعت را در ابتدای گیت ملایم، در بخش میانی متناسب، و در انتهای پرایش کاهش دهید.
- تحلیل فنی: تنظیم دقیق پروفایل سرعت به جبهه مذاب اجازه میدهد به صورت یکدست کویتی را پر کند و زمان کافی برای خروج هوا از ونتها در فاز انتهایی بدون تلاطم فراهم شود.
اولویت ۷: افزایش فشار دوم تزریق (Holding Pressure Increase)
فشار ثانویه ناچیز مانع متراکم شدن خطوط ناشی از حبابهای خنکشده میشود.
- اقدام: فشار دوم یا هلدینگ (Packing Pressure) را ارتقا دهید.
- تحلیل فنی: فشار هلدینگ بالا موجب تراکم کریستالی و فشرده شدن ریزتخلخلهای هوای محبوس در زمان تغییر فاز مذاب به جامد میگردد.
اولویت ۸: افزایش زمان فشار دوم (Holding Time Increase)
قطع زودهنگام فشار هلدینگ اجازه میدهد حبابهای فشردهشده دوباره منبسط شوند.
- اقدام: زمان هلدینگ را تا عبور از زمان انجماد گیت (Gate Freeze) افزایش دهید.
- تحلیل فنی: تداوم اعمال فشار، هوا و گازهای حبسشده را در فاز منجمد در حالت بسیار فشرده نگه داشته و از انبساط کشسانی گازها و تشکیل خطوط شیاری روی سطح قطعه جلوگیری میکند.
اولویت ۹: افزایش دمای مذاب (Melt Temperature Increase)
مذاب سفت و با ویسکوزیته بالا اجازه فرار به حبابهای هوا نمیدهد و رد آنها باقی میماند.
- اقدام: دمای المنتهای سیلندر را ۵ تا ۱۰ درجه سانتیگراد افزایش دهید.
- تحلیل فنی: افت ویسکوزیته دینامیکی ماده به حبابهای گازی امکان میدهد با کمترین مقاومت شناوری به سطح آمده و به سمت ونتها خارج شوند و در صورت ادغام خطوط، جوشخوردگی سطحی بدون نقص صورت گیرد.
اولویت ۱۰: افزایش دمای قالب (Mold Temperature Increase)
قالب سرد پوسته انجمادی خشکی تشکیل میدهد که اثر خطوط جریان هوا را روی خود ثبت میکند.
- اقدام: دمای آب چیلر یا سیستم کنترل دمای قالب را ۱۰ تا ۱۵ درجه بالا ببرید.
- تحلیل فنی: افزایش دمای فولاد، زمان انجماد پوسته سطحی را افزایش میدهد و به مذاب فرصت میدهد تا با هدایت حرارتی بالا، ناپیوستگیهای حاصل از عبور گاز را روی سطح صیقلی قالب ذوب و یکپارچه سازد.
جدول مقایسه اولویتهای دهگانه رفع خطوط جریان هوا
|
اولویت |
پارامتر تنظیمی | اقدام عملیاتی در خط تولید |
مکانیزم علمی و دلیل رفع خطوط هوا |
|
1 |
سیستم خشککن مواد |
ارتقای زمان و دمای گاززدایی مواد |
مهار تبخیر رطوبت و حذف منشأ تشکیل بخارات فوقداغ |
|
2 |
گازخورهای قالب (Vents) |
شستشوی ونتها + تعمیق شیارها |
خروج آزادانه و پرسرعت هوای فشردهشده کویتی |
|
3 |
هندسه گیت |
بازبینی ابعاد و زاویه ورود گیت |
ایجاد جریان آرام (Laminar) و جلوگیری از حبس گردابی هوا |
|
4 |
فشار پشت بارگیری |
افزایش تدریجی بکپرشر ماردون |
راندن هوای بین گرانولها به عقب از طریق قیف تغذیه |
|
5 |
فشار تزریق مرحله اول |
بالا بردن فشار تزریق اولیه |
انحلال گازها در مذاب و فشردهسازی لایه مرزی سطحی |
|
6 |
پروفایل سرعت تزریق |
بهینهسازی و تنظیم چندمرحلهای سرعت |
کنترل تلاطم جریان و فرصتدهی به تخلیه گازخورها |
|
7 |
فشار نگهدارنده (Hold) |
ارتقای فشار مرحله دوم تزریق |
متراکمسازی ریزحبابها در ساختار پلیمری در حال انجماد |
|
8 |
زمان فشار دوم |
افزایش زمان نگهداری هلدینگ |
ممانعت از انبساط مجدد حبابهای فشرده تا انجماد گیت |
|
9 |
دمای سیلندر و مذاب |
افزایش ۵ تا ۱۰ درجهای دمای مذاب |
کاهش ویسکوزیته و خروج آسانتر گازها از فاز مایع |
|
10 |
دمای قالب |
گرمتر کردن آب گردشی کویتی |
تأخیر در انجماد پوسته و اتوکشی کامل خطوط هوای سطحی |
راهکارهای مهندسی شرکت نیرومند پلیمر در حذف خطوط جریان هوا و گاز
بسیاری از رگههای هوایی و گازی به دلیل توزیع ناهمگن مواد افزودنی، حضور ترکیبات با نقطه جوش پایین، عدم گاززدایی مناسب در مرحله کامپاندینگ و پایداری حرارتی ضعیف پلیمر به وجود میآیند.
تمایزات فنی محصولات شرکت نیرومند پلیمر:
شرکت نیرومند پلیمر با بیش از نیم قرن تجربه تخصصی در طراحی و تولید کامپاندهای پلیمری تقویتشده (PP با تالک و الیاف شیشه، PA6/PA66، ABS، آلیاژهای PC/ABS):
- تجهیز خطوط تولید به سیستمهای گاززدایی عمیق تحت خلأ (Multi-stage Vacuum Degassing):تمامی فرآیندهای اختلاط در اکسترودرهای دوماردونه پیشرفته این شرکت تحت خلأ بالا انجام میشود تا هرگونه مونومر آزاد، رطوبت و ترکیبات فرار (VOC) در مرحله تولید کامپاند به صفر برسد.
- استفاده از افزودنیهای ضدحباب و کمکفرآیندهای پلیمری پایدار حرارتی:این مواد در حین فرآیند تزریق تجزیه نشده و باعث آزادسازی گاز و ایجاد خطوط هوایی نمیشوند.
- پایش دقیق رطوبت و فرارایت در آزمایشگاه آکرودیته ۱۷۰۲۵ نیرومند پلیمر Pars:این آزمایشگاه تایید صلاحیت شده با انجام آزمونهای سنجش رطوبت کارل فیشر (Karl Fischer بر اساس ISO 15512)، آنالیز حرارتی TGA (مطابق با ISO 11358) و آزمون درصد ترکیبات فرار، پایداری حرارتی و پاکیزگی فرمولاسیون را پیش از ارسال به خط تولید مشتری تضمین مینماید.
سوالات متداول (FAQ)
۱. چگونه خطوط جریان هوا را از رگههای نقرهای ناشی از سوختگی (Degradation Streaks) متمایز کنیم؟
خطوط جریان هوا معمولاً مات و عاری از تغییر رنگ قهوهای یا زردی هستند؛ در حالی که رگههای ناشی از سوختگی و تخریب حرارتی معمولاً لبههای تغییررنگیافته یا بوی سوختگی مشخص دارند.
۲. اگر با وجود تمیز بودن گازخورها باز هم خطوط هوا دیده شود، چه اقدامی اولویت دارد؟
در این شرایط، سرعت تزریق در ناحیه انتهایی قالب را کاهش دهید و پینهای پران را برای استفاده به عنوان مسیر خروج هوای کمکی (Ejector Pin Venting) کمی لقتر (با تلرانس مجاز گازخوری) در نظر بگیرید.
۳. آیا افزایش بیش از حد دمای مذاب میتواند خطوط هوا را تشدید کند؟
بله؛ افزایش افراطی دما ممکن است باعث تخریب حرارتی پلیمر یا افزودنیها و متصاعد شدن گازهای جدید شود؛ لذا افزایش دما باید پلهپله و در محدوده مجاز TDS صورت گیرد.
🎯 آیا ایجاد خطوط جریان هوا و رد گازهای محبوس، شفافیت سطحی و نرخ تایید قطعات شما را کاهش داده است؟
مهندسان فرآیند و آزمایشگاه همکار استاندارد ۱۷۰۲۵ شرکت نیرومند پلیمر آمادهاند با آنالیز فرمولاسیون، بهینهسازی رطوبت و ارائه کامپاندهای گاززداییشده با بالاترین کیفیت، سطحی بینقص و یکنواخت را برای خط تولید شما به ارمغان آورند.
📞 جهت دریافت مشاوره مهندسی، آنالیز مواد و سفارش کامپاندهای تخصصی با ما تماس بگیرید.