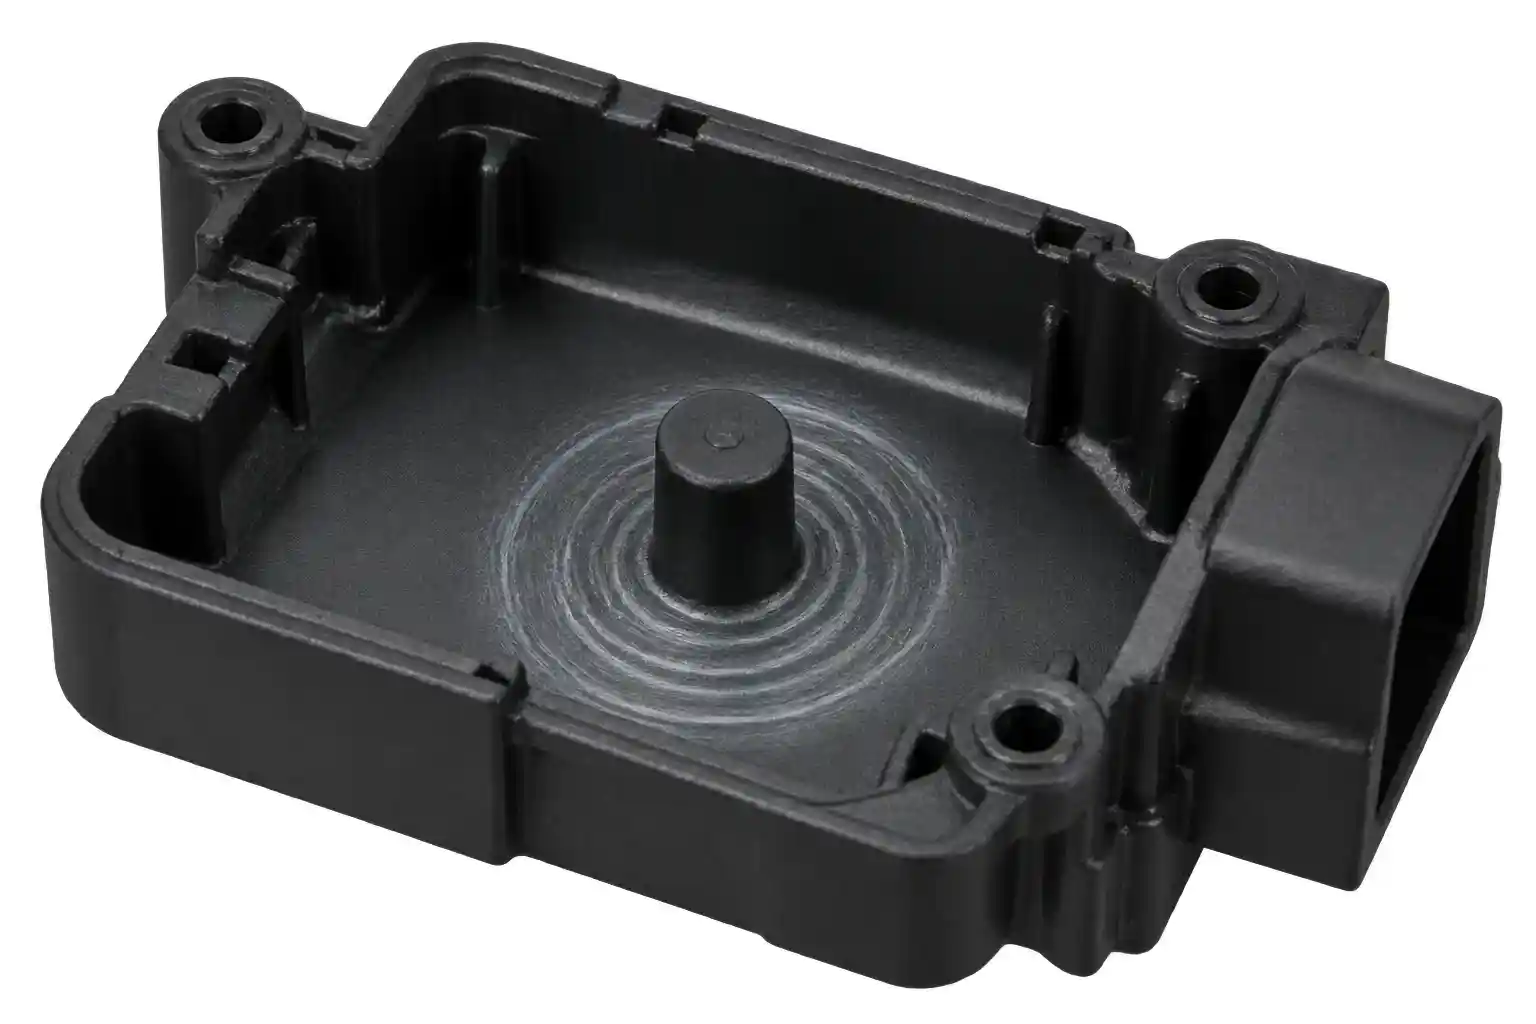
علت و رفع رگههای حلقهای دور محل راهگاه در تزریق پلاستیک (Ring Streaks / Gate Blush) + ۶ راهکار اولویتبندیشده
⏱️ پاسخ سریع و چکلیست اورژانسی خط تولید (Fast Answer)
عیب رگههای حلقهای دور محل راهگاه (Ring Streaks / Record Grooves / Gate Halo): ایجاد امواج ریز، حلقهها یا شیارهای هممرکز مات و کدر به شکل شیارهای صفحه گرامافون در اطراف ورودی گیت (Gate) است. این عیب زمانی پدید میآید که اولین توده مذاب خروجی از گیت نازک به دلیل افت حرارت یا الاستیسیته بالای مذاب منجمد و سفت شده و تودههای بعدی مذاب ناچار میشوند با جهش و به صورت موجی از روی این لایه نیمهمنجمد عبور کنند. این پدیده باعث ایجاد نوسانات متناوب فشاری، شکست مذاب سطحی (Melt Fracture) و خطوط موجی موجدار در نزدیکی گیت میشود.
ترتیب اولویت بررسی در پای دستگاه (از آزادسازی حرارتی تا گسترش مسیر جریان و فشار):
🛠️ راهکارهای مهندسی و بهینهسازی پارامترهای تزریق (Engineering Solutions)
۱
افزایش دمای مذاب (Melt Temperature Increase)
کاهش ویسکوزیته و پیشگیری از لخته شدن زودهنگام پیشانی جریان در دهانه گیت
۲
افزایش دمای قالب (Mold Temperature Increase)
به تأخیر انداختن انجماد آنی لایه سطحی پوستهای اطراف ورودی تزریق
۳
افزایش سرعت تزریق (Injection Speed Increase)
حفظ انرژی حرارتی مذاب و جلوگیری از حرکت پلهای و موجی جبهه جریان
۴
افزایش راهگاه روی قطعه (Gate Size Enlargement)
کاهش تنش برشی فوقالعاده بالا در ورودی قطعه و رفع شکست مذاب
۵
افزایش راهگاه (Runner Size Enlargement)
بهبود دبی جریان و کاهش افت فشار هیدرولیکی از بوش اسپرو تا گیت
۶
افزایش فشار تزریق (Injection Pressure Increase)
فشردن لایه رویی مذاب به دیواره صیقلی قالب جهت محوسازی امواج سطحی
تحلیل رئولوژیکی: مکانیسم ایجاد امواج گرامافونی در دهانه گیت
وقتی مذاب پلیمری از یک مقطع باریک (مانند گیت سابمارین، پینپوینت یا لبهای) وارد حفره باز قالب میشود، دو پدیده همزمان رخ میدهد:
- پدیده شکست مذاب و جریان ناپایدار (Melt Fracture & Stick-Slip): در نرخهای برش بالا در دهانه گیت، الاستیسیته زنجیرههای پلیمری از آستانه تسلیم بحرانی عبور کرده و جریان مذاب دچار لغزش و چسبندگی متناوب به دیواره قالب (Stick-Slip Effect) میشود که نمایی موجی و حلقوی ایجاد میکند.
- انجماد پوستهای منقطع (Hesitation & Crusting): اگر مذاب در ورودی حفره افت دما پیدا کند، پوستهای سفت تشکیل میدهد؛ فشار تزریق این پوسته را خم کرده و مذاب تازه از روی آن عبور میکند و این چرخه پیاپی منجر به شکلگیری حلقههای متحدالمرکز شبیه به شیار صفحات موسیقی میشود.
برای رفع کامل این موجهای نامطلوب، اقدامات فنی زیر را دقیقاً بر اساس اولویتبندی ششگانه انجام دهید.
راهنمای گامبهگام رفع عیب رگههای حلقهای (به ترتیب اولویت کارگاهی)
در صورت عدم رفع کامل
در صورت عدم رفع کامل
اولویت ۱: افزایش دمای مذاب (Melt Temperature Increase) — موثرترین راهکار فرآیندی
ویسکوزیته بالا و مذاب نیمهسرد اصلیترین دلیل تشکیل موج در ورودی کویتی است.
- اقدام: دمای المنتهای جلویی سیلندر و بهویژه نازل را در بازه ۵ تا ۱۵ درجه سانتیگراد افزایش دهید.
- تحلیل فنی: افزایش دمای مذاب باعث افت تصاعدی ویسکوزیته دینامیکی شده و تنش برشی وارده به پلیمر در دهانه گیت را کاهش میدهد. این امر مذاب را بسیار انعطافپذیر کرده و مانع از تشکیل لایه منجمد زودهنگام در اطراف ورودی قطعه میگردد.
اولویت ۲: افزایش دمای قالب (Mold Temperature Increase)
قالب سرد باعث انجماد آنی و چروکیدگی پوسته مذاب در لحظه ورود به کویتی میشود.
- اقدام: دمای آبگردش قالب را در بلوکهای متصل به گیت ۱۰ تا ۲۰ درجه سانتیگراد بالا ببرید.
- تحلیل فنی: گرم بودن دیواره قالب سرعت خنککاری لایه اولیه را مهار میکند. مذاب فرصت مییابد بدون ایجاد پوسته ضخیم و بدون مقاومت سطحی، به آرامی و به صورت شعاعی (Radial Flow) روی سطح کویتی پهن شود.
اولویت ۳: افزایش سرعت تزریق (Injection Speed Increase)
تزریق کند، باعث اتلاف حرارتی شدید در لحظه گذار از گیت میشود.
- اقدام: سرعت تزریق (Injection Speed) را در زون ورود مذاب به قطعه به صورت چندمرحلهای افزایش دهید.
- تحلیل فنی: سرعت بالاتر زمان پرایش را کوتاه کرده و گرمای برشی موضعی (Shear Heating) مفیدی در دهانه گیت ایجاد میکند. این انرژی مانع از توقف جریان و ایجاد مکثهای میکروسکوپی (Flow Hesitation) در تشکیل امواج هممرکز میگردد.
اولویت ۴: افزایش راهگاه روی قطعه / دهانه گیت (Gate Size Enlargement)
گیت با سطح مقطع بسیار کوچک، عامل ایجاد تنشهای برشی فوقالعاده و شکست ساختار پلیمر است.
- اقدام: ضخامت (عمق) یا عرض گیت ورودی روی قطعه را به اندازه ۲۰ تا ۵۰ درصد افزایش دهید یا به گیت زاویه ملایم (Tapered Gate) بدهید.
- تحلیل فنی: بر اساس معادله پیوستگی جریان، بزرگتر کردن سطح مقطع گیت (AA) در یک دبی ثابت، نرخ برش را به شدت کاهش میدهد. با قرار گرفتن نرخ برش پایینتر از حد بحرانی پلیمر، شکست مذاب خنثی شده و جریان به صورت کاملاً لایهای و آرام (Laminar) درمیآید.
اولویت ۵: افزایش راهگاه (Runner Size Enlargement)
رانر تنگ و باریک موجب افت فشار شدید و کاهش دمای پیشانی جریان پیش از رسیدن به گیت است.
- اقدام: قطر کانال راهگاه (مخصوصاً راهگاههای فرعی منتهی به گیت) را بزرگتر کنید و از طراحی مقطع دایرهای کامل (Full-Round) استفاده نمایید.
- تحلیل فنی: با افزایش قطر رانر، افت فشار اصطکاکی هیدرولیکی مسیر به حداقل رسیده و مذاب با فشار و انرژی حرارتی کافی به گیت میرسد و جریان پیوسته و یکدستتری را به داخل حفره پمپاژ میکند.
اولویت ۶: افزایش فشار تزریق (Injection Pressure Increase)
فشار پایین تزریق نمیتواند پوسته منجمد اولیه را به دیواره صیقلی بچسباند.
- اقدام: فشار تزریق اولیه (Injection/Fill Pressure) را افزایش دهید.
- تحلیل فنی: اعمال فشار بیشتر، پوسته سطحی مذاب را با نیروی بالا به سطح سخت و پولیششده قالب متراکم و فشرده میسازد و ناهمواریها و شیارهای میکروسکوپی امواج را صاف و یکنواخت (Ironing Effect) میکند.
| اولویت | پارامتر تنظیمی | اقدام اجرایی در کارگاه | مکانیزم علمی و دلیل رفع اثر گرامافونی |
|---|---|---|---|
| ۱ | دمای سیلندر و نازل | افزایش پلکانی دمای مذاب در نواحی خروجی | کاهش ویسکوزیته و پیشگیری از لخته شدن در دهانه ورودی |
| ۲ | دمای سیستم قالب | افزایش دمای چیلر یا ترموستات قالب | به تأخیر انداختن انجماد لایه سطحی در اطراف گیت |
| ۳ | سرعت پیستون تزریق | افزایش سرعت پیشروی مذاب در فاز اولیه | تولید حرارت برشی مثبت و جلوگیری از توقف متناوب جریان |
| ۴ | ابعاد گیت قطعه | گشاد کردن عمق و عرض دهانه ورودی گیت | کاهش چشمگیر نرخ برش و مهار پدیده شکست مذاب (Melt Fracture) |
| ۵ | ابعاد کانال رانر | افزایش قطر مقطع کانالهای راهگاه | کاهش افت فشار هیدرولیکی و انتقال پیوسته انرژی مذاب |
| ۶ | فشار هیدرولیک تزریق | بالا بردن فشار تزریق اولیه | اتوکشی و فشردن کامل امواج سطحی به دیواره پولیششده |
راهکارهای مهندسی شرکت نیرومند پلیمر در حذف رگههای حلقهای و هاله گیت
پایداری رئولوژیکی مذاب و رفتار سیلان یکنواخت (Rheological Uniformity) نقش بنیادینی در حذف امواج سطحی و اثر گرامافونی دارند. مواد ناهمگن یا کامپاندهای فاقد روانسازهای فرآیندی، الاستیسیته بالایی داشته و به شدت مستعد شکست مذاب هستند.
تمایزات فنی کامپاندهای شرکت نیرومند پلیمر:
شرکت نیرومند پلیمر با تکیه بر فرمولاسیونهای پیشرفته و نیم قرن تجربه در مهندسی کامپاندهای ترموپلاستیک:
- طراحی شاخص جریان مذاب (MFI) بهینهسازیشده:تنظیم دقیق وزن مولکولی و توزیع وزن مولکولی (MWD) در کامپاندهای PP، PA و ABS نیرومند پلیمر باعث میشود مذاب تحت تنش برشی گیت کمترین تورم دای (Die Swell) و برگشت الاستیک را نشان دهد.
سوالات متداول (FAQ)
۱. چرا افزایش سرعت تزریق گاهی هاله دور گیت را بدتر میکند اما رگههای حلقهای را برطرف میسازد؟
اگر عیب از نوع «جریان فوارهای (Jetting)» یا «سوختگی برشی (Gate Blush)» باشد، سرعت زیاد ممکن است آن را تشدید کند؛ اما اگر عیب از نوع «رگههای حلقهای گرامافونی» ناشی از سرد شدن زودهنگام مذاب باشد، افزایش سرعت با گرم نگه داشتن جبهه جریان، شیارها را کاملاً محو مینماید.
۲. بهترین نوع گیت برای جلوگیری از رگههای حلقهای چیست؟
گیتهای با ورودی ملایم و شیبدار مانند «گیت بادبزنی (Fan Gate)» یا «گیت چتری (Diaphragm Gate)» تنش برشی را توزیع کرده و جریان شعاعی فوقالعاده آرام و بدون موج ایجاد میکنند.
۳. آیا استفاده از گرید با MFI بالاتر به رفع این عیب کمک میکند؟
بله؛ پلیمرهای با MFI بالاتر روانتر هستند و در عبور از مقطع باریک گیت به فشار و دمای کمتری نیاز دارند که این امر خطر تشکیل امواج متراکم را از بین میبرد.
حذف موجهای سطحی و شکست مذاب با کامپاندهای روان
تشکیل رگههای حلقهای و هاله کدر در نزدیکی گیت، ناشی از عدم تعادل ویسکوزیته و تنش برشی بحرانی مذاب است. کارشناسان نیرومند پلیمر با بهرهگیری از تجهیزات پیشرفته در آزمایشگاه تخصصی نیرومند پلیمر، گریدهایی با روانی بهینه و بدون تنش الاستیک را متناسب با طراحی قالب شما ارائه میدهند.
📞 استعلام گرید مناسب و دریافت مشاوره مهندسی: 35000234-021 | وبسایت: www.npolymer.com