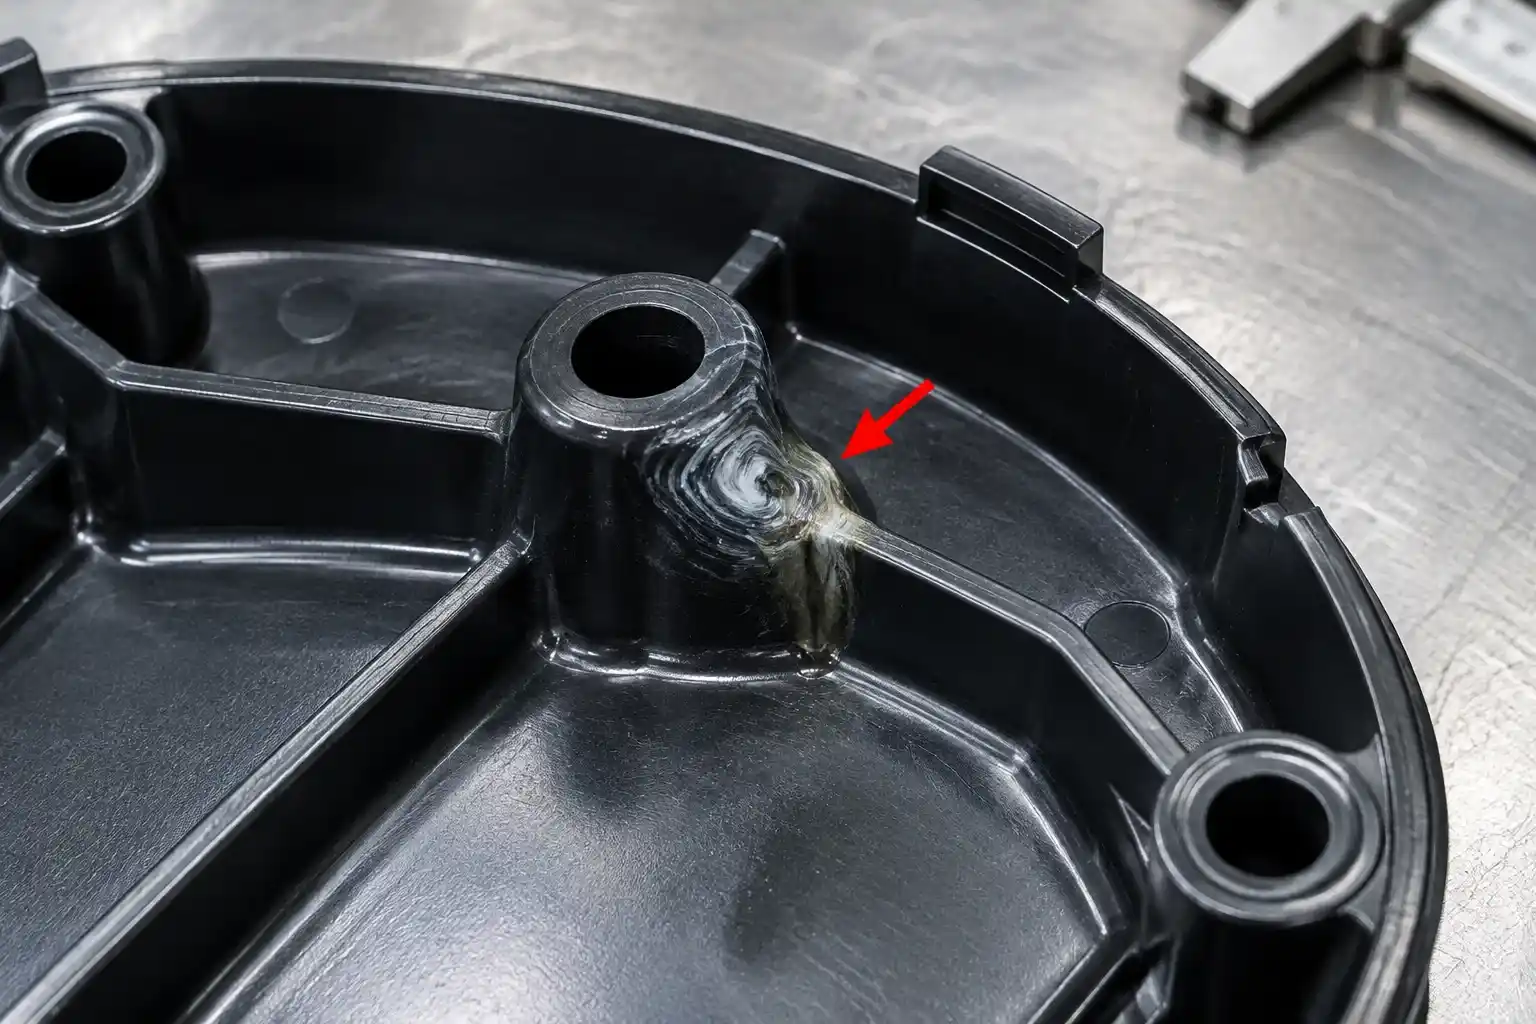
علت و رفع علائم جریان مذاب سرد روی قطعه تزریقی (Cold Flow Marks & Cold Slugs) + ۵ راهکار اولویتبندیشده
⏱️ پاسخ سریع و چکلیست اورژانسی خط تولید (Fast Answer / GEO Box)
عیب علائم جریان مذاب سرد (Cold Flow Marks / Cold Slugs): بروز لکههای مات نامنظم، پوستهپوستهشدگی موضعی، لختههای نیمهمنجمد شبیه به عدسی کدر یا خطوط موجمانند ناشی از انجماد زودهنگام پیشانی مذاب در سطح قطعه نهایی است. این عیب زمانی رخ میدهد که توده مذاب در نوک نازل یا در طول مسیر راهگاه دچار افت شدید حرارتی شده (پلاگ سرد) یا جبهه جریان در حین پر شدن حفره به دلیل افت دما و سرعت، دچار انجماد موضعی (Hesitation) شده و با فشار مذاب داغ پشتی روی سطح قطعه پخش میشود.
ترتیب اولویت بررسی در پای دستگاه (از مدیریت حرارتی تا تقویت سینتیک جریان و مقطع ورودی):
⚙️ راهکارهای مهندسی و تنظیمات بهینهسازی فرآیند تزریق
۱
افزایش دمای مذاب
(Melt Temperature Increase)
کاهش ویسکوزیته کل توده مذاب و ممانعت از انجماد زودهنگام نوک سیلندر
۲
افزایش دمای قالب
(Mold Temperature Increase)
جلوگیری از شوک حرارتی و سفت شدن لایه سطحی پلیمر در تماس با دیواره کویتی
۳
افزایش سرعت تزریق
(Injection Speed Increase)
حفظ گرما از طریق اصطکاک برشی مثبت و مهار توقفهای جبهه مذاب
۴
افزایش فشار پشت بارگیری
(Back Pressure Increase)
بهبود اختلاط حرارتی، حذف نقاط سرد توده و همگنسازی ویسکوزیته داخل سیلندر
۵
افزایش اندازه راهگاه روی قطعه
(Gate Size Enlargement)
کاهش مقاومت مسیر و تسهیل عبور جریان بدون افت حرارتی و انسداد گیت
تحلیل رئولوژیکی: مکانیسم تشکیل علائم جریان مذاب سرد (Cold Slugs)
پلیمر مذاب در مسیر جریان دارای ماهیت نانوتنی و وابسته به حرارت است. وقتی یک توده مذاب با دیوارههای سرد مواجه میشود یا در نوک نازل در تماس با فلز قالب قرار میگیرد، فرآیند زیر رخ میدهد:
- تشکیل توده سرد نازل (Nozzle Cold Plug): در فاصله زمانی خنککاری و خروج قطعه، نوک نازل در اثر تماس با بوش اسپرو که خنک میشود حرارت خود را از دست میدهد. این توده نیمهجامد در شروع سیکل بعدی با اولین فشار شلیک شده و اگر در چاهک مذاب سرد (Cold Slug Well) به دام نیفتد، مستقیماً وارد قطعه شده و لکهای برجسته و کدر با استحکام جوش بسیار پایین بر جای میگذارد.
- پدیده مکث جریان (Flow Hesitation): اگر جبهه جریان مذاب در عبور از مقاطع نازک یا راهگاهها با کاهش دما مواجه شود، لایه پوستهای بیرونی ضخیم شده و مانع گسترش یکنواخت جریان میگردد؛ فشار تزریق این توده لزج را به جلو میراند و رد جریانهای شیاری یا فلسمانند روی قطعه شکل میگیرد.
برای برطرف کردن این پدیده، مراحل زیر را دقیقاً بر اساس اولویتبندی پنجگانه اجرا کنید.
راهنمای گامبهگام رفع علائم جریان مذاب سرد (به ترتیب اولویت کارگاهی)
اولویت ۱: افزایش دمای مذاب (Melt Temperature Increase) — موثرترین راهکار فرآیندی
سرد بودن توده پلیمر در سیلندر یا نازل، ریشه اصلی شکلگیری لختههای کدر است.
- اقدام: دمای المنتهای حرارتی سیلندر، بهویژه زون خروجی و نازل (Nozzle Zone) را در گامهای ۵ تا ۱۰ درجه سانتیگراد افزایش دهید.
- تحلیل فنی: با افزایش دمای کلی مذاب، ظرفیت حرارتی آن بالا میرود و در مواجهه با قطعات فولادی خنکتر دیرتر وارد فاز تغییر حالت میشود. همچنین دمای بالاتر نازل از شکلگیری لایه منجمد در دهانه اوریفیس پیشگیری میکند.
اولویت ۲: افزایش دمای قالب (Mold Temperature Increase)
قالب بیش از حد سرد، پیشانی مذاب را پیش از رسیدن به انتهای حفره لخته و منجمد میکند.
- اقدام: دمای مدار خنککاری قالب را از طریق سیستم کنترل دمای قالب (MTC/قالبگرمکن) به اندازه ۱۰ تا ۱۵ درجه افزایش دهید.
- تحلیل فنی: افزایش دمای دیوارههای کویتی شیب حرارتی (ΔT\Delta T) میان مذاب و دیواره را کاهش میدهد؛ در نتیجه لایه انجمادی الاستیک (Frozen Layer) دیرتر تشکیل شده و جبهه جریان بدون چروکیدگی و ایجاد ردهای سرد روی سطح حفره سر میخورد.
اولویت ۳: افزایش سرعت تزریق (Injection Speed Increase)
سرعت پایین تزریق، زمان کافی برای تبادل حرارتی منفی و سرد شدن جبهه مذاب فراهم میآورد.
- اقدام: سرعت پیشروی ماردون در مرحله تزریق (Injection Velocity) را بالا ببرید.
- تحلیل فنی: بر اساس اصول هیدرودینامیک پلیمرها، سرعت تزریق بالاتر باعث افزایش نرخ برش و در نتیجه پدیده «گرمایش برشی (Shear Heating)» میگردد. این انرژی گرمایی از درون جریان تولید شده و مانع سرد شدن و افت ناگهانی دمای مذاب در مسیرهای طولانی کویتی میشود.
اولویت ۴: افزایش فشار پشت بارگیری (Back Pressure Increase)
اختلاط نامناسب در طول ماردون، تودههای ناهمگن از نظر حرارتی و دانههای ذوبنشده ایجاد میکند.
- اقدام: فشار پشت بارگیری (Back Pressure) را به صورت کنترلشده افزایش دهید.
- تحلیل فنی: افزایش بکپرشر باعث متراکمتر شدن گرانولها، افزایش کار برشی ماردون (Mechanical Shear Work) و اختلاط حرارتی یکپارچه مذاب میشود. در این حالت، دانههای نسوخته یا تودههای سرد در طول ماردون حل شده و تودهای با دمای کاملاً همگن و ایزوترمال به جلوی سیلندر هدایت میشود.
اولویت ۵: افزایش اندازه راهگاه روی قطعه (Gate Size Enlargement)
گیت باریک و مقطع ورودی تنگ، جریان را دچار خفگی هیدرولیکی کرده و سرعت عبور را میگیرد.
- اقدام: مقطع، عمق یا عرض گیت ورودی روی قطعه را به مقدار ۲۰ تا ۴۰ درصد بزرگتر کنید و ابعاد چاهک مذاب سرد (Cold Slug Well) را در روبروی اسپرو و انتهای رانرها عمیقتر نمایید.
- تحلیل فنی: با بازتر شدن مسیر گیت، مقاومت عبوری جریان کاهش یافته و مذاب بدون افت ناگهانی فشار و حرارت وارد قطعه میشود. همچنین تودههای سرد احتمالی ورودی به راحتی تغییر شکل داده یا در صورت تعبیه چاهکهای سرد عمیق، پیش از رسیدن به گیت در چاهک به دام میافتند.
جدول مقایسه اولویتهای پنجگانه رفع علائم جریان مذاب سرد
|
📊 جدول اولویتبندی پارامترهای تنظیمی و مکانیزم رفع خطوط هوا (Troubleshooting Matrix)
|
نقش کامپاندهای مهندسی شرکت نیرومند پلیمر در حذف علائم جریان سرد
بسیاری از علائم جریان سرد در حقیقت به دلیل توزیع پهن وزن مولکولی، پایداری حرارتی ضعیف و عدم روانی یکدست در نرخهای برش مختلف در مواد بازیافتی یا پایههای غیراستاندارد اتفاق میافتد.
ویژگیهای متمایز مواد شرکت نیرومند پلیمر:
شرکت نیرومند پلیمر با بیش از ۵ دهه تجربه صنعتی در طراحی کامپاندهای تقویتشده و مهندسی:
- طراحی شاخص جریان مذاب متوازن (Optimized MFI Window):کامپاندهای پلیپروپیلن پرشده با تالک و الیاف شیشه، ABS و پلیآمیدهای شرکت به گونهای فرموله میشوند که در دماهای کارکردی رایج، جریانپذیری فوقالعادهای بدون نیاز به بالابردن آسیبرسان دمای سیلندر داشته باشند.
- استفاده از پایدارکنندههای برشی و حرارتی مدرن:این مواد در حین ماندن در نوک نازل دچار تخریب یا لختهشدگی موضعی نشده و تغییرات ویسکوزیته ناشی از توقفهای کوتاه سیکل را به حداقل میرسانند.
- آزمایشگاه همکار استاندارد ۱۷۰۲۵ نیرومند پلیمر Pars:با بهرهگیری از تجهیزات تخصصی آنالیز حرارتی (DSC) و تعیین دقیق نقطه ذوب و دمای تبلور، تست روانسنجی مارپیچی (Spiral Flow Test) بر روی فرمولاسیونها انجام میشود تا طول مسیر سیلان مذاب پیش از انجماد تضمین گردد.
سوالات متداول (FAQ)
۱. نقش چاهک مذاب سرد (Cold Slug Well) در جلوگیری از این عیب چیست؟
چاهک مذاب سرد، محفظهای کوچک در تقاطع اسپرو با راهگاهها یا در انتهای کانالهای رانر است. این چاهک اولین توده سردی که از نوک نازل شلیک میشود را به دام میاندازد و اجازه نمیدهد این لخته منجمد وارد حفره قالب و سطح قطعه شود.
۲. چگونه علائم جریان سرد را از رگههای نقرهای (Silver Streaks) تمیز دهیم؟
رگههای نقرهای ناشی از رطوبت یا گاز هستند و معمولاً حالت براق، سوزنی و با جهت جریان مشخص دارند؛ در حالی که علائم جریان سرد کدرتر، پهنتر و گاهی دارای بافت پوستی یا لبههای نامنظم برجسته هستند.
۳. آیا افزایش بیش از حد فشار پشت بارگیری عوارضی دارد؟
بله؛ بکپرشر افراطی میتواند باعث افزایش زمان بارگیری، فرسایش ماردون و افزایش دمای بیش از حد ناشی از اصطکاک (خطر سوختگی پلیمر) شود؛ لذا باید به صورت گامبهگام و تا رسیدن به مذاب یکنواخت اعمال گردد.
💡
آیا خطوط مات و ردهای جریان سرد، استحکام ضربهای و ظاهر قطعات تزریقی شما را تهدید میکند؟
کارشناسان مجرب و آزمایشگاه شرکت نیرومند پلیمر با تنظیم دقیق شاخص سیلان و فرمولاسیون کامپاندهای تخصصی، یکنواختی کامل سطح و حذف کامل این نواقص را تضمین میکنند.
📞
جهت دریافت مشاوره فنی، نمونه گرید مناسب و اطلاعات آزمایشگاهی با ما تماس حاصل فرمایید.