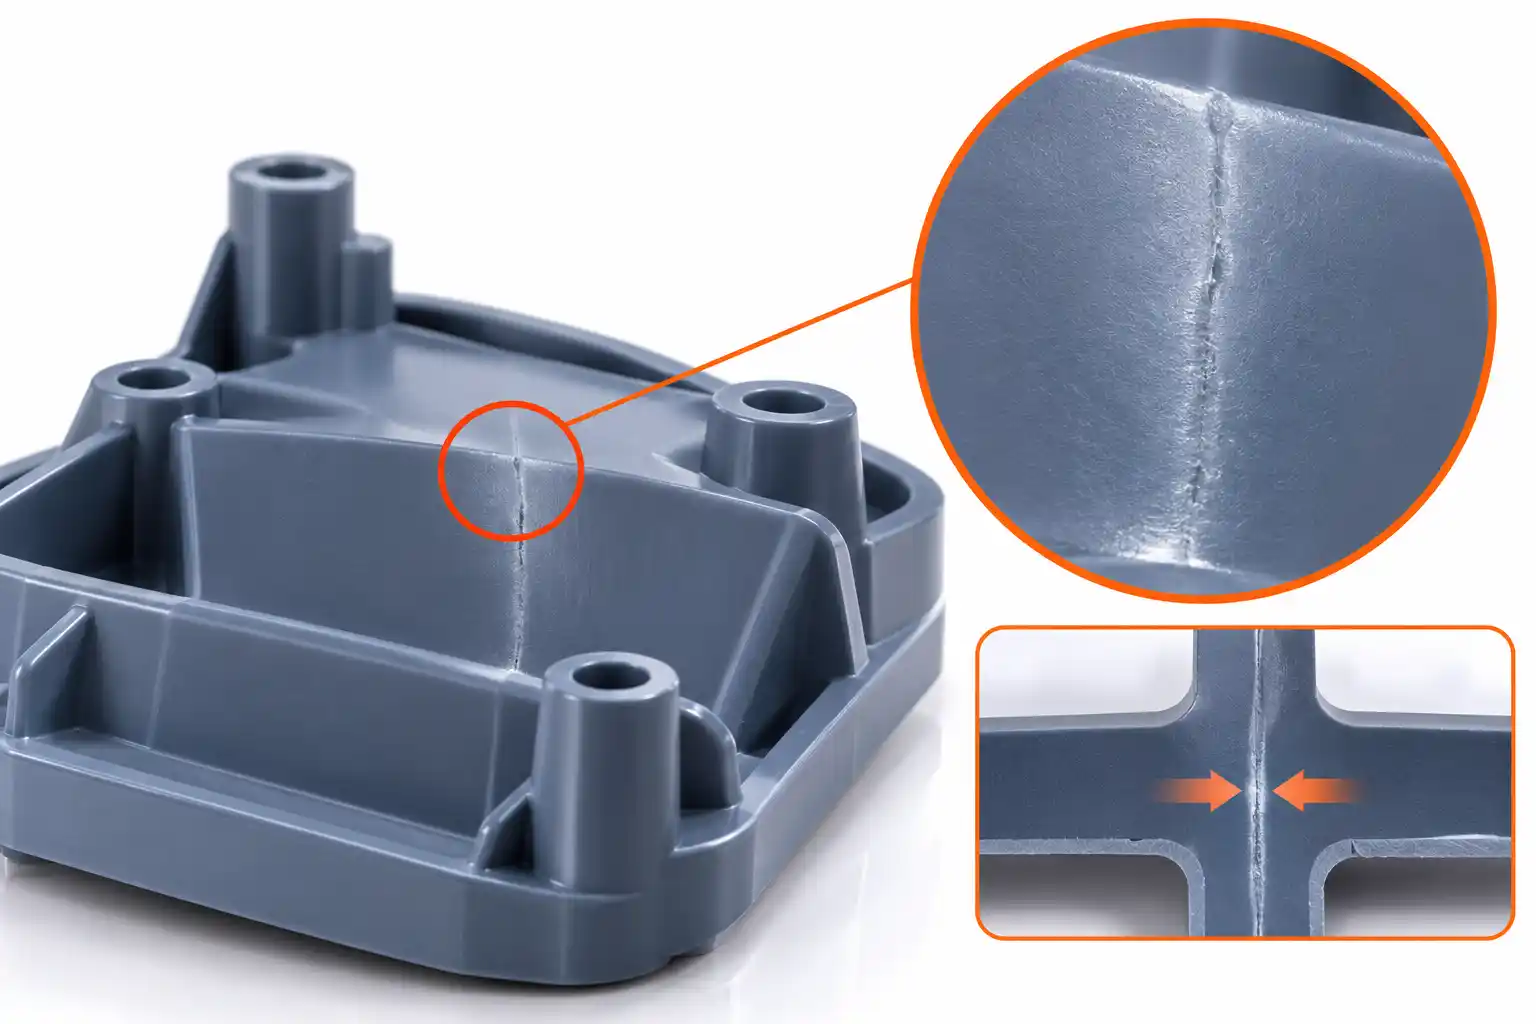
علت و رفع خط جوش ضعیف در تزریق پلاستیک (Weak Weld Line) + ۷ راهکار اولویتبندیشده
⏱️ پاسخ سریع و چکلیست اورژانسی خط تولید (Fast Answer)
عیب خط جوش ضعیف (Weak Weld Line / Meld Line): شیار سطحی نمایان یا ضعف شدید استحکام مکانیکی در نقطهای از قطعه است که دو یا چند جبهه مذاب پلیمری (پس از دور زدن سوراخها، پینها، موانع یا جریان ناشی از گیتهای چندگانه) به یکدیگر میرسند. اگر در لحظه برخورد، دو جبهه مذاب به دلیل افت دما و فشار دچار پوسته انجمادی شده باشند یا لایهای از گازهای محبوس بین آنها قرار گیرد، زنجیرههای مولکولی پلیمری نمیتوانند در یکدیگر نفوذ کرده و درهمتنیدگی (Interdiffusion) ایجاد کنند؛ در نتیجه قطعه در تستهای مکانیکی، ضربه یا سقوط از همان خط اتصال دچار شکست ترد و فوری میشود.
ترتیب اولویت بررسی در پای دستگاه (از همجوشی حرارتی تا تخلیه گاز و اصلاح قالب):
- افزایش دمای مذاب (Melt Temperature Increase): تسهیل تحرک زنجیرههای پلیمری و نفوذ عمیق زنجیرهها در فصل مشترک دو جبهه مذاب
- افزایش دمای قالب (Mold Temperature Increase): به تأخیر انداختن انجماد پوسته سطحی پیش از تلاقی کامل جریانها
- افزایش سرعت تزریق (Injection Speed Increase): کاهش زمان رسیدن جبهههای مذاب به یکدیگر و حفظ حرارت اتصال
- افزایش فشار تزریق (Injection Pressure Increase): فشردن و اتو کردن فیزیکی مرز اتصال مذاب جهت محوسازی شیار V شکل
- تغییر محل راهگاه روی قطعه (Gate Relocation): انتقال خط جوش از نواحی تحت بار مکانیکی به بخشهای کمتنش یا تبدیل Weld Line به Meld Line
- تمیز کردن یا افزایش راه هوای قالب (Venting Cleaning & Expansion): تخلیه بالشتک هوای فشرده به دام افتاده بین دو جبهه مذاب
- طراحی مجدد یا اصلاح قالب (Mold Redesign / Modification): بهینهسازی ضخامت دیوارهها، جابجایی پینها یا افزودن سرریزهای تخلیه (Overflow Wells)
تحلیل رئولوژیکی و ترمودینامیکی: مکانیزم شکست در خط جوش
برای حل ریشهای ضعف خط جوش، باید تفاوت فیزیکی میان Weld Line و Meld Line را درک کرد:
- پدیده خودجوشی پلیمر (Polymer Autohesion): استحکام خط جوش دقیقاً معادل نرخ نفوذ زنجیرههای پلیمری از میان فصل مشترک دو جبهه مذاب است. هرچه دما بالاتر و ویسکوزیته کمتر باشد، بازنشانی زنجیرهها (Reptation Time) سریعتر رخ داده و مرز اتصال محو میشود.
- اثر فیلرها و الیاف (Fiber Orientation): در کامپاندهای پرشده با الیاف شیشه یا تالک، الیاف در امتداد جبهه مذاب جهتگیری میکنند (موازی با خط برخورد). این یعنی در امتداد عمود بر خط جوش، هیچ فیبر تقویتکنندهای وجود ندارد و اتصال صرفاً توسط ماتریس خالص ضعیف پلیمری نگه داشته میشود؛ لذا ارتقای چسبندگی حرارتی در این گریدها حیاتی است.
برای دستیابی به بالاترین استحکام پیوند مولکولی، راهکارهای زیر را دقیقاً بر اساس اولویتبندی هفتگانه دنبال کنید.
راهنمای گامبهگام رفع و تقویت خط جوش (به ترتیب اولویت کارگاهی)
↓
↓
اولویت ۱: افزایش دمای مذاب (Melt Temperature Increase) — موثرترین اقدام حرارتی
مذاب سرد دارای پوستهای سفت است که قابلیت جوش خوردن را از بین میبرد.
- اقدام: دمای المنتهای میانی، جلو و نازل سیلندر را در گامهای ۵ تا ۱۰ درجهای افزایش دهید.
- تحلیل فنی: افزایش دمای مذاب، انرژی جنبشی زنجیرههای پلیمری را بالا برده و ویسکوزیته را کاهش میدهد. این امر اجازه میدهد زنجیرههای دو جبهه مذاب قبل از انجماد، در عمق یکدیگر نفوذ کنند (Entanglement) و ساختار مولکولی یکپارچهای بسازند که استحکام کششی و ضربهپذیری خط جوش را به شدت بالا میبرد.
اولویت ۲: افزایش دمای قالب (Mold Temperature Increase)
قالب سرد باعث انجماد آنی لایه سطحی جبهه مذاب پیش از ادغام نهایی میشود.
- اقدام: دمای مدار خنککاری قالب (بهویژه در نواحی اطراف خط جوش) را ۱۰ تا ۲۰ درجه افزایش دهید.
- تحلیل فنی: با گرمتر بودن قالب، نرخ سرد شدن مذاب کاهش یافته و ضخامت لایه منجمد (Skin Layer) در لحظه برخورد به حداقل میرسد. در نتیجه، شیار سطحی V شکل بسیار کمعمق شده و تمرکز تنش (Stress Concentration) که عامل اصلی آغاز ترک در خط جوش است، از بین میرود.
اولویت ۳: افزایش سرعت تزریق (Injection Speed Increase)
تزریق آهسته باعث اتلاف حرارتی شدید در طول مسیرهای جریان طولانی میشود.
- اقدام: سرعت تزریق (Injection Speed) را افزایش دهید تا حفره در کسری از ثانیه پر شود.
- تحلیل فنی: سرعت بالای تزریق زمان انتقال جبهههای مذاب از گیت تا نقطه تلاقی را به حداقل رسانده و از افت دمای پیشانی مذاب جلوگیری میکند. همچنین برش دینامیکی بالاتر باعث تولید گرمای اصطکاکی برشی (Shear Heating) شده و مذاب را در داغترین حالت ممکن به خط اتصال میرساند.
اولویت ۴: افزایش فشار تزریق (Injection Pressure Increase)
برای فشردن و محو کردن فیزیکی خط درز، فشار هیدرولیکی بالا الزامی است.
- اقدام: فشار تزریق اولیه (Filling/Injection Pressure) و فشار نگهدارنده (Holding Pressure) را افزایش دهید.
- تحلیل فنی: اعمال فشار بیشتر، دو جبهه مذاب را با نیروی بالا به سمت یکدیگر و به سمت دیواره کویتی میفشارد. این فشار فیزیکی، ریزحبابهای هوای محبوس در فصل مشترک را پراکنده کرده و اتصال مولکولی را تقویت مینماید.
اولویت ۵: تغییر محل راهگاه روی قطعه (Gate Relocation)
اگر خط جوش در یک ناحیه پر تنش یا در معرض ضربه و پیچش قرار دارد، اصلاح گیت ضروری است.
- اقدام: موقعیت گیت را به گونهای تغییر دهید که خط جوش در یک بخش غیربحرانی و فاقد بارگذاری تشکیل شود، یا زاویه برخورد جریانها تندتر شده و از حالت Weld Line به حالت Meld Line تغییر کند.
- تحلیل فنی: در خط جوشهای نوع برخورد مستقیم (زاویه ۱۸۰ درجه)، استحکام پیوند در ضعیفترین حالت است؛ تغییر محل گیت باعث میشود جریانها در کنار هم به صورت موازی حرکت کنند که استحکام خط اتصال را تا دو برابر ارتقا میدهد.
اولویت ۶: تمیز کردن یا افزایش راه هوای قالب (Venting Cleaning & Expansion)
گاز محبوس میان دو جبهه مذاب، بزرگترین مانع مکانیکی در برابر جوش خوردن است.
- اقدام: کانالهای ونتینگ را دقیقاً در محل تلاقی جریانها بررسی، رسوبزدایی و تعمیق نمایید (به عمق ۰.۰۲ تا ۰.۰۴ میلیمتر). همچنین از پینهای پران دارای شیار تخلیه گاز در محل خط جوش استفاده کنید.
- تحلیل فنی: با برخورد دو جبهه مذاب، هوای داخل کویتی میان آنها به دام میافتد. اگر راه فرار وجود نداشته باشد، این گاز فشرده شده (دیزلینگ و حرارت سوختگی موضعی) و مانند یک دیواره عایق مانع از تماس فیزیکی و جوش خوردن پلیمر مذاب میشود.
اولویت ۷: طراحی مجدد یا اصلاح قالب (Mold Redesign / Modification)
در عیوب پایدار، اصلاح هندسی قالب آخرین گام قطعی است.
- اقدام: ضخامت دیوارههای منتهی به خط جوش را یکنواخت کنید؛ پینهای کورهساز را اندکی جابجا کنید؛ یا از «حفره سرریز» (Overflow Tab / Dump Well) در محل خط جوش استفاده کنید تا مذاب سرد اولیه از کویتی خارج شده و مذاب داغ جایگزین در خط جوش مستقر شود.
- تحلیل فنی: استفاده از چاهکهای سرریز (Overflow) مذاب سرد و اکسیدشده پیشانی جریان را به بیرون کویتی هدایت میکند؛ در نتیجه اتصال نهایی در داخل قطعه با مذاب کاملاً داغ و تازه شکل گرفته و مقاومت مکانیکی آن با بقیه بدنه قطعه برابر میگردد.
جدول مقایسه اولویتهای هفتگانه رفع و تقویت خط جوش
| اولویت | متغیر تنظیمی | اقدام عملیاتی در خط تولید | مکانیزم علمی و دلیل افزایش استحکام |
|---|---|---|---|
| ۱ | دمای فرآیندی | افزایش پلکانی دمای زونهای سیلندر و نازل | کاهش ویسکوزیته و تسریع نفوذ متقابل زنجیرهها (Autohesion) |
| ۲ | دمای قالب | بالا بردن دمای آبگردش قالب در نواحی خط جوش | کاهش ضخامت پوسته منجمد و حذف شیار V شکل تمرکز تنش |
| ۳ | سرعت تزریق | افزایش سرعت پیشروی جبهه مذاب | رساندن سریع مذاب بدون اتلاف حرارت به نقطه تلاقی |
| ۴ | فشار هیدرولیک | افزایش فشار تزریق اولیه و فشار هلدینگ | فشردن و اتوکشی فصل مشترک دو جبهه به یکدیگر و دیواره |
| ۵ | جانمایی گیت | تغییر موقعیت ورودی مذاب روی قطعه | انتقال خط جوش به نواحی کمتنش و تغییر جریان به حالت موازی |
| ۶ | خروج گاز | پاکسازی و تعمیق شیارهای ونتینگ در محل اتصال | حذف بالشتک گازی حائل و ممانعت از ایجاد دیواره عایق هوا |
| ۷ | مهندسی قالب | اضافه کردن تبهای سرریز (Overflow) و اصلاح ضخامت | خروج مذاب سرد اولیه و جایگزینی با مذاب فوقداغ و پیوسته |
نقش کامپاندهای مهندسی شرکت نیرومند پلیمر در حذف شکست ناشی از خط جوش
در قطعات مهندسی و خودروسازی، شکنندگی از محل خط جوش اغلب ناشی از چقرمگی پایین ماتریس، توزیع نامناسب الیاف شیشه، یا ناسازگاری آمیزهها است.
راهکارهای مهندسی شرکت نیرومند پلیمر:
شرکت نیرومند پلیمر با بیش از نیم قرن پیشگامی در تولید کامپاندهای پیشرفته، گریدهای اختصاصی تقویتشده را برای دستیابی به بالاترین استحکام خط جوش طراحی کرده است:
- گریدهای پلیآمید ۶ و ۶۶ تقویتشده با اصلاحکنندههای ضربه (Impact Modified PA):این گریدها الاستومرهای نانوسایز را در ماتریس پلیآمید توزیع کرده و حتی در صورت افت جزئی پیوند در خط جوش، از رشد و اشاعه ترک تحت بارهای دینامیکی جلوگیری میکنند.
- کنترل دقیق طول و پراکنش الیاف شیشه در خطوط دوماردونه پیشرفته:طراحی اسکرو در خطوط کامپاندینگ نیرومند پلیمر به گونهای است که طول الیاف حفظ شده و جهتگیری آنها در اطراف موانع قالب کمترین اثر تضعیفکنندگی را بر جای بگذارد.
- ارزیابی استحکام کششی خط جوش در آزمایشگاه آکرودیته ۱۷۰۲۵ نیرومند پلیمر :این مرکز با ساخت نمونههای آزمون استاندارد کشش دارای خط جوش (Double Gated Tensile Bars بر اساس استاندارد ISO 527 و ASTM D638) و انجام تستهای ضربه شارپی و ایزود (ISO 179 / ISO 180)، ضریب کیفیت خط جوش (Weld Line Factor) کامپاند شما را به دقت محاسبه و گزارش میکند.
سوالات متداول (FAQ)
۱. ضریب استحکام خط جوش (Weld Line Factor) چیست و مقدار استاندارد آن چقدر است؟
این ضریب نسبت استحکام کششی قطعه در محل خط جوش به استحکام کششی قطعه سالم و بدون خط جوش است. در پلیمرهای تقویتنشده این عدد باید بین ۰.۸ تا ۰.۹۵ باشد؛ اما در کامپاندهای الیاف شیشه به دلیل عدم عبور الیاف از خط جوش، این عدد معمولاً بین ۰.۵ تا ۰.۷ است که با تنظیمات فرآیندی و گرید مناسب باید به حداکثر برسد.
۲. آیا افزودن چاهک سرریز (Overflow Well) قطعه را خراب میکند؟
خیر؛ چاهک سرریز یک زائده کوچک جانبی است که در محل تلاقی مذاب روی خط جدایش قالب تعبیه میشود تا مذاب سرد را ببلعد. این زائده پس از پرانش به راحتی بریده و بازیافت میشود، اما استحکام خط جوش قطعه را تا ۵۰٪ ارتقا میدهد.
۳. چرا خط جوش در قطعات رنگی یا متالیک به شدت تیره یا دورنگ دیده میشود؟
پیگمنتهای پولکی و دانههای اکلیلدار متالیک در امتداد جبهه مذاب جهتگیری میکنند. در خط تلاقی، تغییر زاویه ناگهانی این پولکها بازتاب نور را تغییر داده و خط جوش را مانند یک خط تیره آشکار میسازد که با افزایش دمای قالب و سرعت تزریق تا حد زیادی محو میگردد.
🛠️ آیا شکستگی قطعات تزریقی از محل خط جوش، کیفیت و استاندارد تولید شما را با چالش مواجه کرده است؟
مهندسان ارشد فرآیند و متخصصان آزمایشگاه آکرودیته ۱۷۰۲۵ شرکت نیرومند پلیمر با آنالیز دقیق نمونههای آزمون کشش دوگیته، محاسبه دقیق ضریب خط جوش (Weld Line Factor) و ارائه کامپاندهای مهندسی چقرمه و پرسیلان (گریدهای تخصصی NiruMid و NiruPylene)، استحکام مکانیکی قطعات شما را تضمین میکنند.
📞 مشاوره فنی و فروش: 35000234-021
🌐 وبسایت رسمی: www.Nirumandpolymer.com