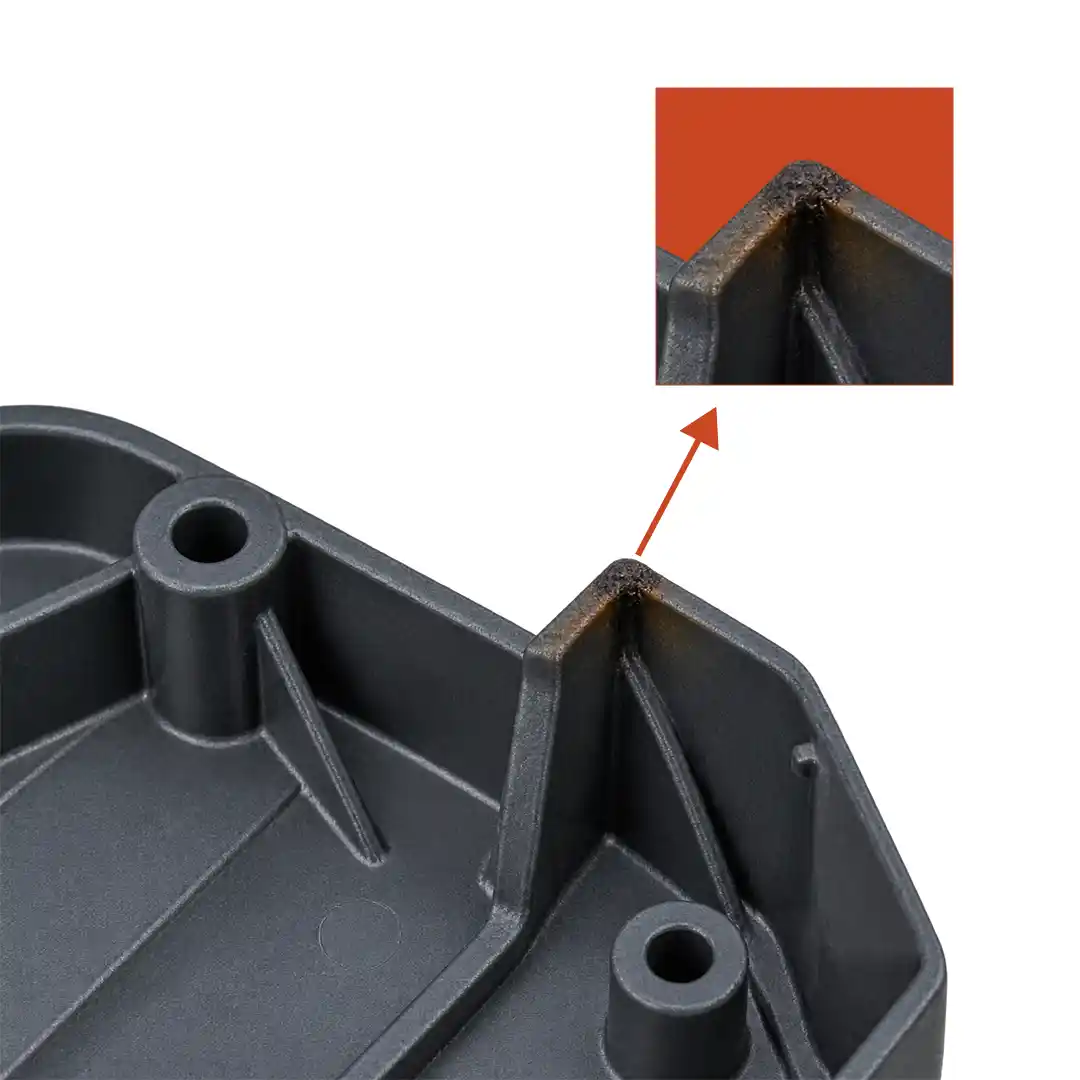
علت و رفع عیب اثر دیزل در تزریق پلاستیک (Diesel Effect)
⏱️ پاسخ سریع و چکلیست اورژانسی خط تولید (Fast Answer)
عیب اثر دیزل (Diesel Effect / Gas Burn): پدیده سوختگی، دوده زدن یا کربنیزه شدن موضعی پلیمر است که عموماً در انتهای مسیر جریان مذاب (Last Point of Fill)، گوشههای کور کویتی یا محل تلاقی جبهههای مذاب رخ میدهد. این عیب ناشی از تراکم بیدررو (Adiabatic Compression) هوای محبوس در داخل حفره قالب است؛ زمانی که مذاب با سرعت و فشار بالا پیشروی میکند، هوای موجود در حفره راهی برای فرار نیافته و در کسری از ثانیه متراکم میشود. این تراکم شدید، دمای هوای محبوس را به بیش از ۶۰۰ تا ۱۰۰۰ درجه سانتیگراد میرساند که از دمای خوداشتعالی (Auto-ignition) پلیمر فراتر رفته و موجب انفجار میکروسکوپی، کربنیزه شدن ماده و ایجاد لکههای سیاه دوده و حتی خوردگی فولاد قالب (Pitting) میگردد.
⚙️ ترتیب اولویت بررسی در پای دستگاه (رفع حبس هوا و سوزاندگی)
۱
تمیز کردن یا افزایش راه هوای قالب (Venting Cleaning & Expansion)
باز کردن مسیرهای مسدود تخلیه هوا و افزایش ظرفیت ونتینگ به عنوان عامل اصلی
۲
تمیز کردن سطح قالب و راهگاه (Cleaning Mold Cavity & Runner)
حذف رسوبات گازی و واکسهای سوخته از روی فولاد قالب
۳
کاهش فشار گیره (Clamping Force Reduction)
جلوگیری از خفگی و مسدود شدن خطوط ونتینگ تحت نیروی بیش از حد گیره
۴
کاهش سرعت تزریق (Injection Speed Reduction)
دادن فرصت زمانی به هوای فشرده جهت فرار تدریجی پیش از رسیدن مذاب
۵
کاهش دمای مذاب (Melt Temperature Reduction)
افزایش فاصله ایمن دمای پلیمر تا نقطه تخریب و کربنیزاسیون حرارتی
۶
کاهش دمای قالب (Mold Temperature Reduction)
تسریع اتلاف حرارت محلی و مهار انرژی حرارتی ناشی از تراکم گاز
۷
تغییر محل راهگاه روی قطعه (Gate Relocation)
اصلاح الگوی پر شدن و هدایت آخرین نقطه پرایش به نواحی دارای ونتینگ استاندارد
تحلیل ترمودینامیکی: فیزیک پشت پدیده دیزلینگ در قالب تزریق
نام این پدیده مستقیماً از موتورهای دیزلی گرفته شده است؛ جایی که سوخت نه با جرقه شمع، بلکه در اثر گرمای ناشی از تراکم شدید هوا مشتعل میشود:
در فرمول تراکم بیدررو گاز ایدهآل، اگر هوای محبوس داخل کویتی با فشار تزریق ۲۰۰ بار در زمان تقریبی ۰.۱ ثانیه فشرده شود، حجم آن به شدت منقبض شده و دمای تئوریک آن به بالای ۸۰۰ درجه سانتیگراد جهش میکند.
پلیمرهای مهندسی در این دمای هولناک فوراً تخریب شده، پیوندهای کربنی آنها میشکند و یک لکه دوده سیاه سوخته به همراه گازهای اسیدی خورنده تولید میکنند که حتی سطح آبکاریشده و فولاد سختکاریشده قالب را نیز گود و دچار فرسایش میکند.
برای توقف فوری این تخریب، دستورالعملهای زیر را دقیقاً بر اساس اولویتبندی هفتگانه به کار ببندید.
راهنمای گامبهگام رفع عیب اثر دیزل (به ترتیب اولویت کارگاهی)
اولویت ۱: تمیز کردن یا افزایش راه هوای قالب (Venting Cleaning & Expansion) — ریشهایترین راهکار
نبود یا انسداد مسیر خروج هوا، تنها دلیلی است که به گاز اجازه میدهد متراکم شود و مشتعل گردد.
- اقدام: خط جدایش قالب (Parting Line) و کانالهای ونتینگ را با پارچه آغشته به حلال پاک کنید. در صورت رفع نشدن عیب، شیارهای ونتینگ جدیدی دقیقاً در محل سوختگی ایجاد کرده یا عمق شیارها را متناسب با ویسکوزیته پلیمر (بین ۰.۰۱۵ تا ۰.۰۴ میلیمتر) افزایش دهید. همچنین استفاده از پینهای پران با لقی استاندارد تخلیه گاز (Ejector Pin Venting) الزامی است.
- تحلیل فنی: تخلیه آزاد و بدون افت فشار هوا، فشار محلی گاز (P2P_2) را روی ۱ اتمسفر نگه میدارد و اساس ترمودینامیکی پدیده تراکم بیدررو را خنثی میکند.
اولویت ۲: تمیز کردن سطح قالب و راهگاه (Cleaning Mold Cavity & Runner)
رسوبات کربنیزه شده قبلی، خود به عنوان کاتالیزور سوختگیهای بعدی عمل میکنند.
- اقدام: قالب را متوقف کرده و با اسپریهای پاککننده گاز و رسوبزدا (Mold Cleaner)، دوده چسبیده به سطح کویتی، بوش اسپرو و راهگاهها را کاملاً بزدایید.
- تحلیل فنی: سوختگی دیزل باعث تشکیل فیلمهای کربنی و صمغی بسیار چسبنده روی سطح فولاد میشود. این رسوبات نهتنها مسیر میکروسکوپی فرار گاز را مسدودتر میکنند، بلکه به دلیل عایق بودن حرارتی، مانع انتقال حرارت مذاب به فولاد شده و اثر اشتعال مجدد را تشدید میکنند.
اولویت ۳: کاهش فشار گیره (Clamping Force Reduction)
تناژ گیره بیش از حد، راههای تنفس طبیعی قالب را له و مسدود میکند.
- اقدام: تناژ یا نیروی کلمپینگ گیره دستگاه (Clamping Force) را به صورت پلکانی و ۱۰ تا ۱۵ درصد کاهش دهید، به طوری که قطعه پلیسه نزند.
- تحلیل فنی: فشار بیش از حد گیره باعث تغییر شکل الاستیک لبههای قالب شده و میکرو-کانالهای خروج گاز را در خط جدایش (Parting Line) مسدود میکند («خفگی قالب»). کاهش متعادل تناژ اجازه میدهد گاز با عبور از درز خط جدایش در لحظه پایان تزریق تخلیه شود.
اولویت ۴: کاهش سرعت تزریق (Injection Speed Reduction)
تزریق شتابزده، سرعت تراکم هوا را فراتر از ظرفیت تخلیه ونتینگ میبرد.
- اقدام: سرعت تزریق را در فاز انتهایی (مثلاً در ۱۰ تا ۱۵ درصد پایانی کورس تزریق) به صورت چندمرحلهای به شدت کاهش دهید.
- تحلیل فنی: فرآیند بیدررو فقط در سرعتهای بسیار بالا رخ میدهد، زیرا گاز فرصت تبادل حرارتی با دیواره قالب را ندارد. با کاهش سرعت تزریق در انتهای پرایش، هوا فرصت پیدا میکند تا به آرامی و بدون جهش دمایی شدید از شیارها خارج شود.
اولویت ۵: کاهش دمای مذاب (Melt Temperature Reduction)
مذاب داغ، آستانه تحمل کمتری در برابر پدیده دیزلینگ دارد.
- اقدام: دمای زونهای مختلف سیلندر، بوش و نازل را در بازه ۵ تا ۱۰ درجهای کاهش دهید.
- تحلیل فنی: دمای پایه مذاب (T1T_1) مستقیماً در دمای نهایی تراکم (T2T_2) ضرب میشود. هر چه دمای ورودی مذاب پایینتر باشد، انرژی کل سیستم به نقطه اشتعال حرارتی زنجیرهها نمیرسد و احتمال کربنیزه شدن ماده کمتر خواهد شد.
اولویت ۶: کاهش دمای قالب (Mold Temperature Reduction)
خنککاری ضعیف، حرارت موضعی گاز محبوس را تشدید میکند.
- اقدام: جریان و دبی آب خنککاری را بررسی کرده و دمای مدار آب قالب را کاهش دهید، به ویژه در بلوکهای اطراف محل سوختگی.
- تحلیل فنی: قالب سردتر با بالا بردن گرادیان حرارتی، حرارت ناشی از تراکم اولیه گاز را سریعتر جذب میکند و از عبور دمای منطقه سوختگی از نقطه خوداشتعالی جلوگیری مینماید.
اولویت ۷: تغییر محل راهگاه روی قطعه (Gate Relocation)
اگر هوای محبوس در یک گوشه کور بدون امکان ونتینگ به دام بیفتد، مهندسی جریان باید تغییر کند.
- اقدام: موقعیت گیت را تغییر دهید تا الگوی پیشروی جبهه مذاب به کلی عوض شود و آخرین نقطه پر شدن (Last Point of Fill) به محلی با امکان ونتینگ آزاد (مانند روی خط جدایش باز یا محل سنبههای متحرک) منتقل گردد.
- تحلیل فنی: تغییر مکان گیت زاویه برخورد و جریان همگرای مذاب را دستخوش تغییر میکند و از ایجاد تلههای هوایی (Air Traps) در نواحی بنبست قالب پیشگیری به عمل میآورد.
جدول مقایسه اولویتهای هفتگانه رفع اثر دیزل
| اولویت | پارامتر تنظیمی | اقدام عملیاتی در پای دستگاه | مکانیزم علمی و دلیل فنی مهار سوختگی |
|---|---|---|---|
| ۱ | شیارهای ونتینگ | تمیزکاری، تعمیق یا ایجاد ونتینگ و پینهای گازکش | جلوگیری از افزایش فشار گاز (P₂) و حذف پدیده تراکم بیدررو |
| ۲ | تمیزی قالب | رفع دوده و رسوبات کربنیزه روی کویتی و رانر | باز کردن روزنههای مسدود و حذف کاتالیزورهای اشتعال مجدد |
| ۳ | نیروی قفل گیره | کاهش حسابشده تناژ گیره دستگاه تزریق | رفع مسدودی میکروکانالهای خط جدایش ناشی از خفگی قالب |
| ۴ | پروفیل تزریق | کاهش سرعت در فاز پایانی تزریق (Cut-off) | ایجاد فرصت زمانی برای خروج آرام گاز بدون گرمایش اصطکاکی |
| ۵ | حرارت سیلندر | پایین آوردن دمای زونهای سیلندر و نازل | افزایش حاشیه امن دمای پلیمر تا نقطه اشتعال خودبهخودی |
| ۶ | خنککاری قالب | کاهش دمای چیلر یا افزایش دبی کانالهای خنککاری | اتلاف سریعتر حرارت گاز فشرده به بدنه فولادی قالب |
| ۷ | طراحی جریان مذاب | جابجایی محل ورودی مذاب (گیت) | حذف تلههای هوایی کور و انتقال نقطه پرایش به مناطق دارای ونتینگ |
نقش کامپاندهای مهندسی شرکت نیرومند پلیمر در مقابله با تخریب حرارتی و اثر دیزل
برخی پلیمرها به دلیل ناپایداری زنجیره اصلی، وجود ناخالصیها یا استابلایزرهای حرارتی ضعیف، در مواجهه با کمترین میزان تراکم گاز فوراً دچار کربنیزاسیون و سوختگی میشوند.
شرکت نیرومند پلیمر با بیش از نیم قرن تجربه در طراحی کامپاندهای پلیمری مهندسی و دارا بودن پروانه تحقیق و توسعه، متریالهای تخصصی را به صنعت عرضه میکند.
سوالات متداول (FAQ)
۱. چطور متوجه شویم سیاهی روی قطعه ناشی از «اثر دیزل» است یا «سوختگی عمومی سیلندر»؟
اگر سیاهی ناشی از اثر دیزل باشد، سوختگی فقط در یک نقطه خاص (معمولاً آخرین نقطه پر شدن قالب یا لبههای گوشهای) و همراه با دوده سطحی رخ میدهد. اما اگر سیلندر کثیف باشد یا مواد تجزیه شده باشند، رگههای سیاه یا لکهها به صورت نامنظم و تصادفی در سرتاسر بدنه قطعه پخش میشوند.
۲. عمق استاندارد راه هوای قالب (Venting) چقدر است تا مواد پلیسه نزند؟
عمق ونتینگ بستگی به ویسکوزیته مذاب دارد:
- برای مواد با ویسکوزیته بالا مثل PC یا PMMA: حدود ۰.۰۳ تا ۰.۰۵ میلیمتر.
- برای مواد متداول مثل PP، ABS و PS: حدود ۰.۰۲ تا ۰.۰۳۵ میلیمتر.
- برای مواد بسیار روان مثل PA (نایلون): حدود ۰.۰۱۰ تا ۰.۰۱۵ میلیمتر.
۳. آیا استفاده از اسپری سیلیکون یا گازپاککن به رفع اثر دیزل کمک میکند؟
استفاده از گازپاککن برای تمیز کردن دوده لازم است، اما اسپریهای روغنی و روانکننده خود از هیدروکربنهای فرار تشکیل شدهاند و میتوانند مانند سوخت عمل کرده و پدیده دیزلینگ را به شدت تشدید کنند.
مهار سوختگی و اثر دیزل با کامپاندهای نیرومند پلیمر
گازسوز شدن قطعات و خوردگی سطح قالب ناشی از اثر دیزل، با تنظیم جریان و استفاده از گریدهای کمفرار و پایدار حرارتی ریشهکن میشود. متخصصان نیرومند پلیمر با فرمولاسیون اختصاصی آنتیاکسیدانها و انجام آزمونهای حرارتی دقیق TGA و OIT در آزمایشگاه آکرودیته ۱۷۰۲۵، محافظت از قالب و کیفیت بینقص قطعات شما را تضمین میکنند.
📞 مشاوره مهندسی فرآیند و دریافت گرید اصلاحشده: 35000234-021 | وبسایت: www.npolymer.com