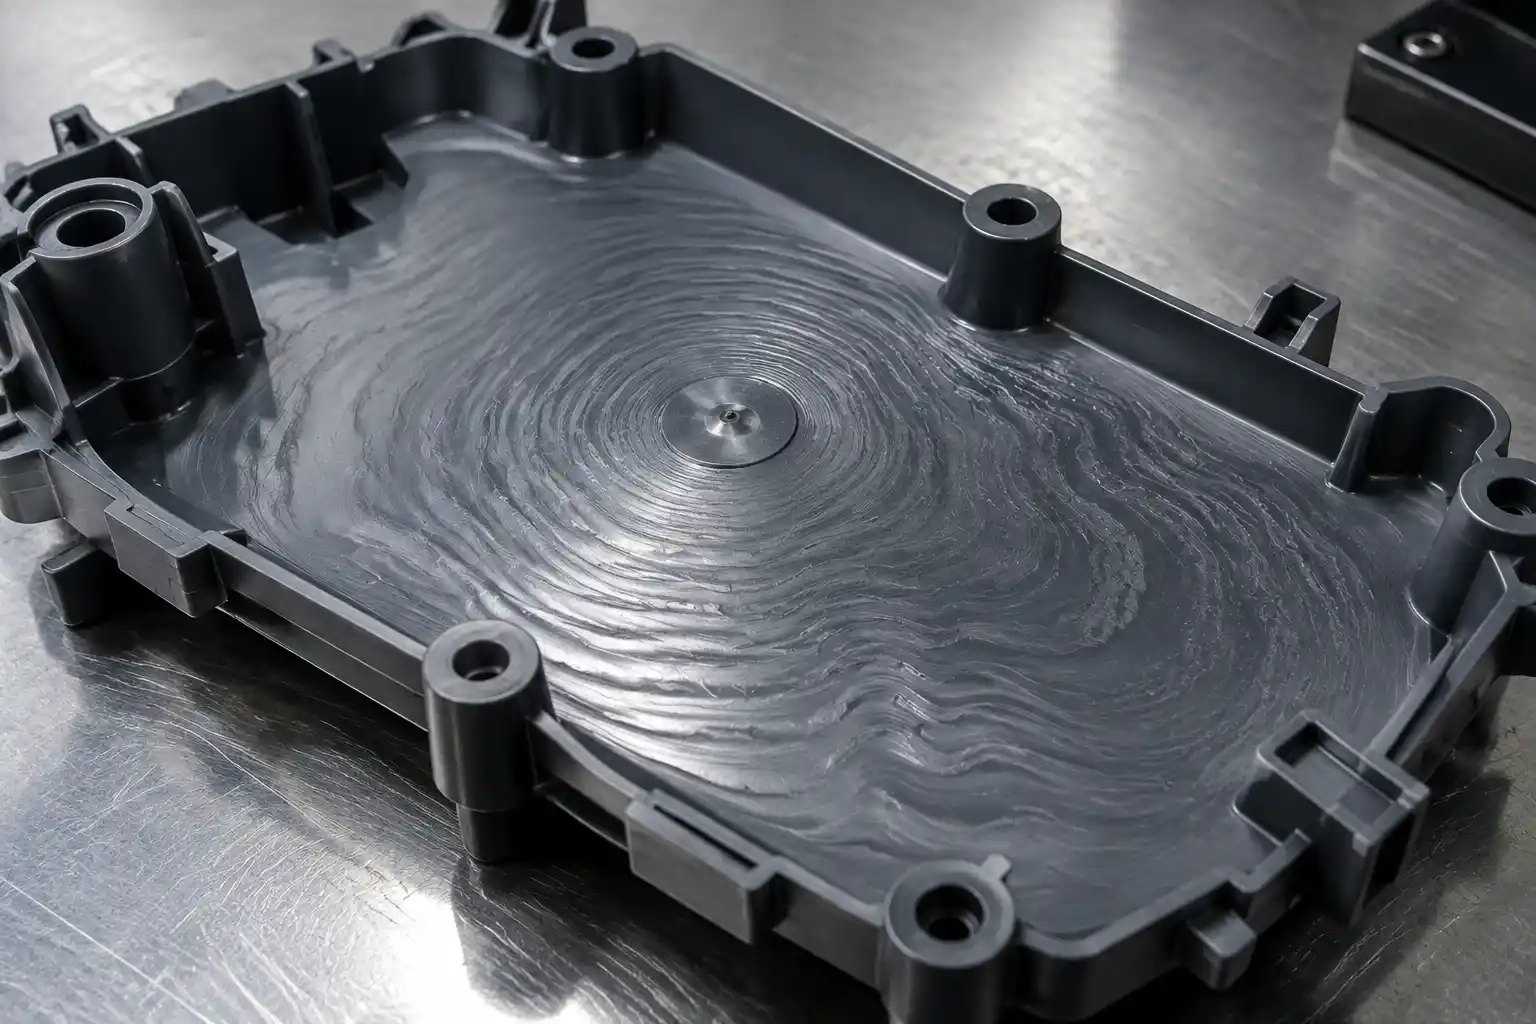
علت و رفع شیار در سطح قطعه در تزریق پلاستیک (Surface Grooves & Flow Lines) + ۶ راهکار اولویتبندیشده
⏱️ پاسخ سریع و چکلیست اورژانسی خط تولید (Fast Answer)
عیب شیار در سطح قطعه (Surface Grooves / Flow Lines): پدیدار شدن شیارها، رگههای فرورفته یا درزهای میکروسکوپی در راستای جریان مذاب یا در مقاطع تغییر ضخامت قطعه است. این نقص زمانی شکل میگیرد که جبهه پیشانی مذاب به دلیل افت فشار، سرعت نامتقارن یا کاهش دما در تماس با سطح دیواره قالب، دچار مکث یا انجماد موضعی (Hesitation) شده و توده مذاب داغ پشت سر نمیتواند این پوسته چروکیده را به طور کامل اتو کرده و به سطح صیقلی قالب بچسباند. در نتیجه، مرز میان لایه منجمد و لایه سیال به شکل شیارهای خطی و فرورفتگیهای موازی بر روی سطح قطعه باقی میماند.
ترتیب اولویت بررسی در پای دستگاه (از پویایی هیدرولیکی تا مدیریت حرارتی و ابعاد مسیر جریان):
📌 راهکارهای اولویتبندیشده بهبود و رفع عیوب تزریق
- افزایش سرعت تزریق (Injection Speed Increase): کاهش زمان پرایش و مهار سرد شدن پیشانی مذاب قبل از اتمام قالبگیری
- افزایش فشار تزریق (Injection Pressure Increase): اعمال نیروی هیدرولیکی کافی جهت فشردن و محوسازی شیارها بر سطح صیقلی کویتی
- افزایش دمای مذاب (Melt Temperature Increase): کاهش ویسکوزیته و پیشگیری از لخته شدن زودهنگام مذاب در مقاطع نازک
- افزایش دمای قالب (Mold Temperature Increase): تأخیر در انجماد پوسته اولیه و حفظ سیالیت تماس سطحی پلیمر با فولاد
- اندازه راهگاه روی قطعه / اصلاح گیت (Gate Size Optimization): بهبود دبی ورودی و حذف مقاومت برشی اضافی در ورودی کویتی
- اندازه راهگاه / اصلاح رانر (Runner Size Optimization): کاهش افت فشار در کل کانال انتقال مذاب و تأمین تغذیه پایدار و بدون وقفه
تحلیل رئولوژیکی: مکانیسم فیزیکی تشکیل شیار بر روی سطح قطعه
مذاب پلیمری هنگام پیشروی درون حفره قالب از الگوی جریان فونتانی (Fountain Flow) پیروی میکند. ریشه پدیدار شدن شیارهای سطحی را میتوان در تداخل فرآیندهای هیدرودینامیکی و انتقال حرارت جستجو کرد:
(Flow Hesitation)
- مکث جریان در اختلاف ضخامت دیوارهها (Hesitation Effect): وقتی مذاب همزمان به بخش ضخیم و بخش نازک میرسد، به دلیل مقاومت مسیر، در بخش نازک دچار مکث میشود. این مکث کوتاه لایه بیرونی را منجمد میکند؛ با پر شدن بخش ضخیم، مذاب دوباره به سمت بخش نازک حرکت میکند، اما مرز انجماد قبلی به صورت یک شیار عمیق روی سطح قطعه نمایان میشود.
- عدم انطباق با سطح قالب در اثر افت فشار موضعی: اگر سرعت یا فشار کافی برای غلبه بر مقاومت جریان وجود نداشته باشد، پوسته اولیه شکلگرفته به دلیل انقباض حرارتی از دیواره کویتی فاصله میگیرد و شیار ناشی از کشیدگی پلیمر روی دیواره به جا میماند.
جهت برطرف ساختن کامل این نقص کیفی، اقدامات زیر را دقیقاً بر اساس اولویتبندی ششگانه در خط تولید به کار بگیرید.
راهنمای گامبهگام رفع عیب شیار در سطح قطعه (به ترتیب اولویت کارگاهی)
اولویت ۱: افزایش سرعت تزریق (Injection Speed Increase) — موثرترین راهکار فرآیندی
تزریق با سرعت پایین، زمان تماس طولانی پیشانی مذاب با دیوارههای سرد را به دنبال دارد و بسترساز انجماد موضعی است.
- اقدام: سرعت تزریق (Injection Speed) را به صورت مرحلهای (۱۰ تا ۲۵ درصد) افزایش دهید؛ بهویژه در لحظه عبور مذاب از مقاطع نازک یا گلوگاهها.
- تحلیل فنی: افزایش سرعت تزریق، مدت زمان فاز پرایش را کاهش داده و پدیده گرمایش برشی (Shear Heating) ایجاد میکند. این انرژی مانع افت حرارت جبهه جریان شده و از بروز مکث در حرکت پیشانی مذاب جلوگیری مینماید تا شیار یا مرز انجمادی تشکیل نشود.
اولویت ۲: افزایش فشار تزریق (Injection Pressure Increase)
کمبود فشار تزریق اجازه نمیدهد لایه پوستهای به دیواره صلب و پولیششده قالب متراکم شود.
- اقدام: فشار اولیه تزریق (Fill/Injection Pressure) را بالا ببرید تا افت فشار ناشی از طول مسیر جبران شود.
- تحلیل فنی: فشار هیدرولیکی بالاتر، الاستیسیته و مقاومت تسلیم پوسته در حال انجماد را درهم میشکند و مذاب را محکم به دیواره قالب میفشارد. این فرآیند مانند اتوکشی حرارتی عمل کرده و درزها و شیارهای میکروسکوپی سطح را ناپدید میسازد.
اولویت ۳: افزایش دمای مذاب (Melt Temperature Increase)
سرد بودن توده مذاب، گرانروی (ویسکوزیته) آن را افزایش داده و انعطافپذیری جریان را میکاهد.
- اقدام: دمای سیلندر، بهویژه زونهای جلو و نازل را به اندازه ۵ تا ۱۵ درجه سانتیگراد افزایش دهید.
- تحلیل فنی: با افزایش دمای مذاب، انرژی درونی زنجیرههای پلیمری بالا رفته و فاصله آزاد میان مولکولی افزایش مییابد. این امر ویسکوزیته ظاهری پلیمر را کاهش داده و پیوستگی یکنواختتری میان لایههای عبوری ایجاد میکند.
اولویت ۴: افزایش دمای قالب (Mold Temperature Increase)
قالب سرد باعث ایجاد شوک حرارتی به لایههای بیرونی جریان و چینخوردگی آنی سطح میشود.
- اقدام: دمای ترموستات آب قالب (MTC) یا سیستم گردش مایع خنککننده را ۱۰ تا ۲۰ درجه سانتیگراد افزایش دهید.
- تحلیل فنی: افزایش دمای فولاد قالب گرادیان حرارتی (∇T\nabla T) میان مذاب و دیواره را کاهش میدهد؛ در نتیجه لایه سطحی پلیمر دیرتر به دمای گذار شیشهای یا بلورینگی میرسد و فرصت کافی برای صاف شدن و همترازی در حین پر شدن حفره دارد.
اولویت ۵: اندازه راهگاه روی قطعه / اصلاح گیت (Gate Size Optimization)
گیت باریک، باعث افت شدید فشار هیدرولیکی در لحظه ورود به قطعه شده و سرعت پیشروی در مقاطع پیچیده را افت میدهد.
- اقدام: عمق و سطح مقطع گیت (ورودی راهگاه روی قطعه) را بازتر کنید تا مقاومت در برابر عبور مذاب برطرف شود.
- تحلیل فنی: بزرگتر شدن سطح مقطع گیت، اجازه میدهد دبی بالاتری از مذاب بدون افت فشار بحرانی وارد قطعه شده و زمان پرایش قطعات دارای دیوارههای با ضخامت متغیر را یکدست سازد.
اولویت ۶: اندازه راهگاه / اصلاح رانر (Runner Size Optimization)
کانالهای رانر با مقطع باریک یا طولانی، انرژی حرارتی و فشار تزریق را پیش از رسیدن به قطعه مستهلک میکنند.
- اقدام: قطر مقطع کانالهای راهگاه (Runner) را افزایش دهید و در صورت امکان از مقاطع تمامدایره (Full-Round) یا ذوزنقهای بهینه استفاده کنید.
- تحلیل فنی: افزایش قطر هیدرولیکی رانر اصطکاک سیال با دیواره کانال را به حداقل رسانده و اجازه میدهد فشار و سرعت پمپشده از ماردون بدون افت چشمگیر به ورودیهای گیت منتقل گردد.
جدول مقایسه اولویتهای ششگانه رفع شیار در سطح قطعه
اولویت |
پارامتر تنظیمی |
اقدام عملیاتی در خط تولید |
مکانیزم علمی و دلیل رفع شیار سطحی |
1 |
سرعت پیستون تزریق | افزایش مرحلهای سرعت در زمان پرایش | تولید گرمایش برشی مثبت و جلوگیری از مکث پیشانی جریان |
2 |
فشار تزریق اولیه |
بالا بردن فشار تزریق مرحله اول | اتوکشی سطحی و فشردن لایه بیرونی به دیواره قالب |
3 |
دمای سیلندر و نازل |
افزایش ۵ تا ۱۵ درجهای دمای حرارتی مذاب |
کاهش ویسکوزیته و ارتقای شکلپذیری دینامیکی پلیمر |
4 |
دمای سیستم قالب |
افزایش دمای چیلر یا آبگرمکن قالب |
تأخیر در انجماد پوسته اولیه و مهار افت حرارت موضعی |
5 |
ابعاد گیت ورودی | باز کردن و افزایش عمق/عرض گیت |
حذف گلوگاه مقاومتی و ورود یکنواخت مذاب به حفره قطعه |
6 |
ابعاد کانالهای رانر | گشاد کردن قطر مقطع کانالهای راهگاه |
کاهش افت فشار خطی و انتقال ماکزیمم فشار به قطعه |
نقش کامپاندهای مهندسی شرکت نیرومند پلیمر در حذف شیارهای سطحی
در بسیاری از موارد، ایجاد شیارهای موضعی ناشی از شاخص جریان مذاب (MFI) نامناسب، عدم تعادل در ویسکوزیته برشی و توزیع ناهمگن پرکنندههای معدنی یا تقویتکنندهها است.
توانمندیها و تمایزات فنی محصولات شرکت نیرومند پلیمر:
شرکت نیرومند پلیمر با بیش از نیم قرن تجربه در طراحی کامپاندهای تقویتشده و مهندسی برای صنایع خودروسازی، لوازم خانگی و قطعات دقیق:
- طراحی گریدهای روان با طول جریان بالا (High Flow & Spiral Length):کامپاندهای پلیپروپیلن پرشده با تالک و الیاف شیشه، ABS و پلیآمیدهای شرکت بهگونهای فرموله میشوند که در مقاطع پیچیده با ضخامتهای متغیر، بدون مکث جریان به سرعت کویتی را پر کرده و پدیده Flow Hesitation را حذف نمایند.
- بهرهگیری از افزودنیهای سازگارکننده و اصلاحکننده سطح (Surface Modifiers):حذف تمایل مذاب به جدا شدن از دیواره قالب و ایجاد سطحی کاملاً صاف و عاری از موج و شیار.
- پایش و آنالیز در آزمایشگاه نیرومند پلیمر :این آزمایشگاه تایید صلاحیت شده ملی با مجهز بودن به تجهیزات پیشرفته آنالیز رئومتری، آزمون MFI (تحت استانداردهای ISO 1133 و ASTM D1238) و آزمونهای مکانیکی، رفتار جریانپذیری مواد را تحت شرایط فشار و برشی بالا کالیبره کرده تا قطعه نهایی بدون هرگونه نقص ظاهری تولید شود.
سوالات متداول (FAQ)
۱. چرا شیارها اغلب در نزدیکی محل تغییر ضخامت قطعه ظاهر میشوند؟
مذاب همواره مسیری با مقاومت کمتر (بخش ضخیمتر) را ترجیح میدهد؛ بنابراین در ورود به بخش نازک مکث کرده و سرد میشود. با ادامه تزریق، جبهه جریان دوباره حرکت میکند اما خط انجماد قبلی به شکل یک شیار فرورفته روی سطح باقی میماند.
۲. آیا شیار در سطح قطعه باعث افت استحکام مکانیکی آن میشود؟
بله؛ شیارهای سطحی مانند تمرکزدهنده تنش (Stress Concentrator) عمل کرده و میتوانند در تستهای خمش و ضربه به عنوان نقطه شروع ترک عمل کنند.
۳. تفاوت شیار سطحی (Groove) با اثر فرورفتگی (Sink Mark) چیست؟
سینک مارک ناشی از انقباض حجمی ماده در بخشهای گوشتی و حین مرحله خنککاری است؛ در حالی که شیار سطحی ناشی از دینامیک جریان، انجماد زودهنگام جبهه مذاب و مکث جریان در فاز پرایش رخ میدهد.
🛠️
آیا شیارهای سطحی و عدم یکنواختی قطعات تزریقی، تاییدیه کنترل کیفیت و ظاهر محصولات شما را با چالش مواجه کرده است؟
مهندسان فرآیند و متخصصان آزمایشگاه آکرودیته ۱۷۰۲۵ شرکت نیرومند پلیمر با اصلاح فرمولاسیون و تأمین کامپاندهای بهینهسازیشده از نظر شاخص سیلان، به شما کمک میکنند تا سطوحی کاملاً یکدست و با بالاترین استاندارد کیفی تولید نمایید.
📞
جهت دریافت مشاوره رایگان انتخاب مواد، نمونههای آزمایشگاهی و استعلام مشخصات فنی با ما تماس بگیرید.
تماس با واحد مهندسی فروش