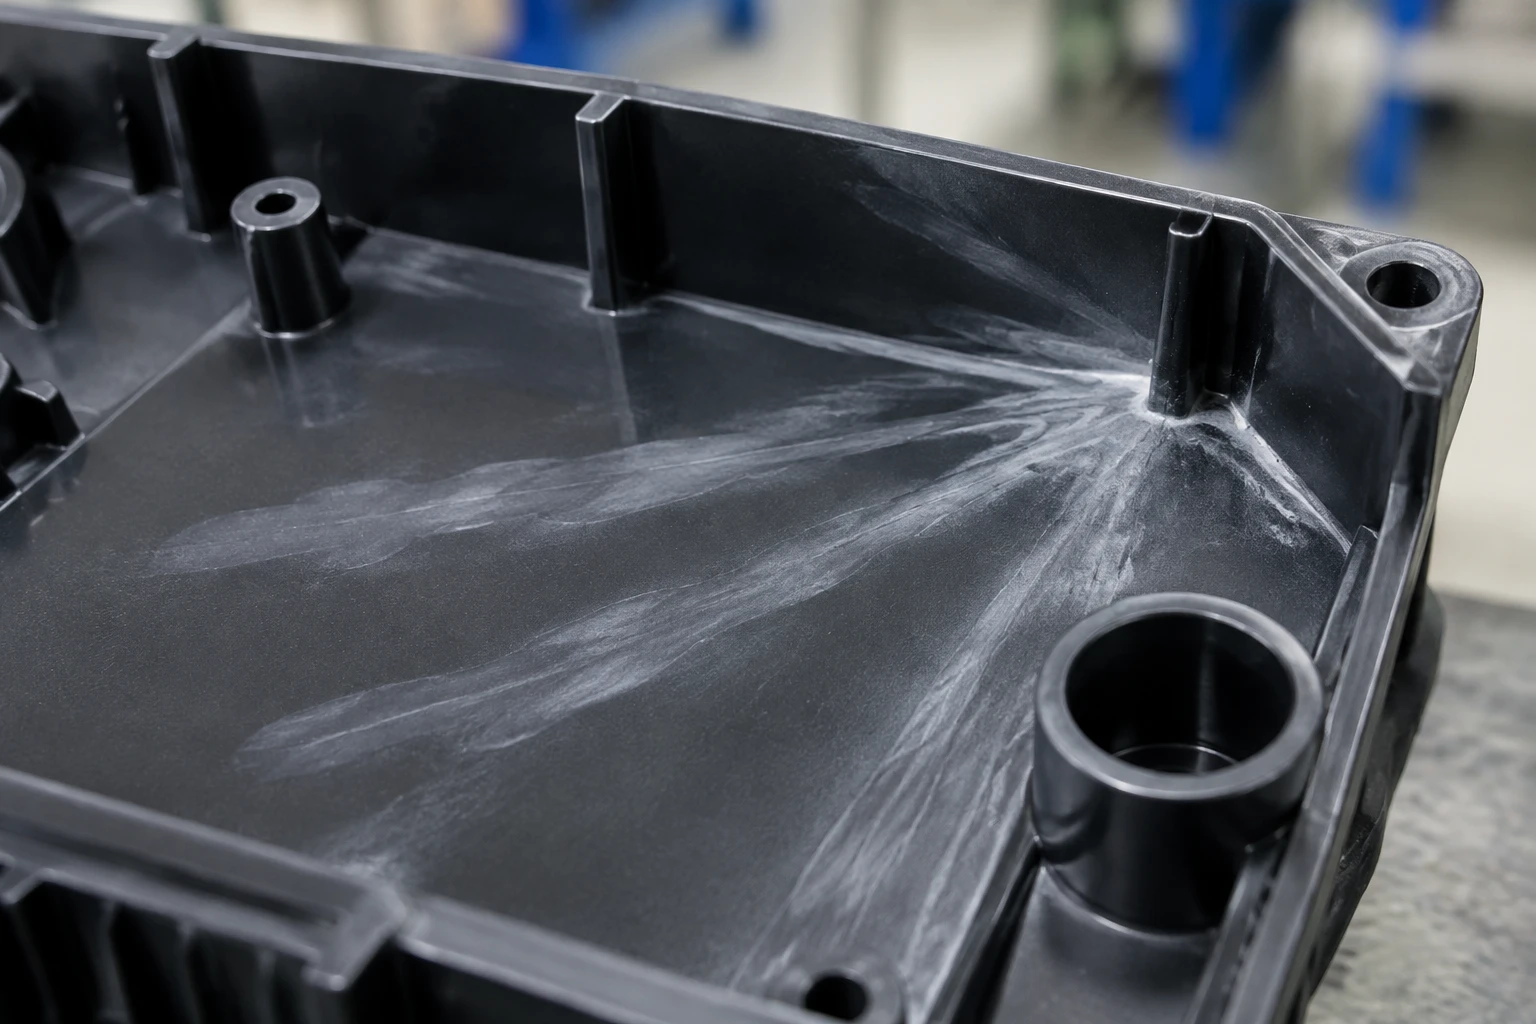
علت و رفع رگههای ناشی از رطوبت در تزریق پلاستیک (Moisture Streaks / Splay Marks) + ۳ راهکار اولویتبندیشده
⏱️ پاسخ سریع و چکلیست اورژانسی خط تولید
عیب رگههای ناشی از رطوبت (Moisture Streaks / Moisture Splay): پدیدار شدن خطوط بادبزنی، رگههای سوزنی نقرهایفام، یا لکههای کدر V شکل در جهت حرکت جبهه مذاب است. این عیب زمانی شکل میگیرد که رطوبت جذبشده (سطحی یا بینمولکولی) در گرانولهای پلیمری، با ورود به سیلندر و رسیدن به دمای فرآورش، فوراً به بخار آب تبدیل میشود. این حبابهای ریز بخار در اثر تنشهای برشی ماردون و گیت کشیده شده، در سطح قالب میترکند و به صورت خطوط سفید نقرهای بر روی پوستهی قطعه ثبت میشوند.
ترتیب اولویت بررسی در پای دستگاه (از ریشهکن کردن آب آزاد تا تخلیه بخارات و بهبود همترازی حرارتی):
- افزایش خشک کردن مواد (Material Drying Increase) (حذف رطوبت موئینگی و مولکولی با تنظیم زمان و دمای گازگیر مطابق با استاندارد فرآیند)
- تمیز کردن یا افزایش راه هوای قالب (Mold Venting Cleaning/Enlargement) (فراهم ساختن مسیر فرار سریع بخارات آب فوقداغ قبل از حبس در سطح کویتی)
- افزایش دمای قالب (Mold Temperature Increase) (جلوگیری از انجماد ناگهانی حبابهای بخار ترکیده بر روی فولاد و اتوکشی بهتر لایه سطحی)
تحلیل ترمودینامیکی: مکانیسم تشکیل رگههای رطوبتی (Moisture Splay)
پلیمرهای مهندسی مانند پلیآمیدها (PA6, PA66)، پلیکربنات (PC)، ABS، PBT و حتی پلیپروپیلنهای تقویتشده حاوی فیلرهای هیدروفیلیک (نظیر تالک یا الیاف شیشه ناتمام)، تمایل به جذب رطوبت اتمسفر دارند.
- انفجار فازی در لایه برشی (Phase Flashing): در دماهای کاری سیلندر (مثلاً ۲۰۰ تا ۲۸۰ درجه سانتیگراد)، آب مایع محبوس به سرعت فاز عوض کرده و حجم آن بیش از ۱۰۰۰ برابر میشود. با عبور این مخلوط ناهمگن از گلوگاه گیت، سرعت برشی بالا حبابها را باریک و طویل میکند.
- برخورد با دیواره کویتی: پس از خروج از گیت و باز شدن مذاب به دیواره سرد قالب، این حبابها میترکند و حفرههای میکروسکوپی حاوی بخار بر جای میگذارند که به دلیل تفاوت در ضریب شکست نور با پلیمر مات یا شفاف، به صورت «رگههای نقرهای براق یا سفید کدر» دیده میشوند.
جهت برطرف ساختن کامل این نقص کیفی، اقدامات زیر را دقیقاً بر اساس اولویتبندی سهگانه در خط تولید به کار بگیرید.
راهنمای گامبهگام رفع عیب رگههای رطوبت (به ترتیب اولویت کارگاهی)
[اولویت ۱: افزایش زمان/دمای خشککن مواد (پایش نقطه شبنم)]
↓ (عدم رفع کامل یا بهبود نسبی)
[اولویت ۲: تمیزکاری گازخورها و باز کردن مسیر تخلیه بخارات]
↓ (عدم رفع کامل)
[اولویت ۳: افزایش دمای قالب برای حذف شوک حرارتی بخار]
اولویت ۱: افزایش خشک کردن مواد (Material Drying Increase) — اصلیترین و ریشهایترین راهکار
بیش از ۹۰ درصد رگههای نقرهای مستقیماً از آمادهسازی ناکافی مواد اولیه ناشی میشوند.
- اقدام:
- دمای خشککن و زمان ماند مواد در گازگیر را متناسب با برگه اطلاعات فنی (TDS) افزایش دهید.
- مطمئن شوید خشککن از نوع رطوبتزدا (Desiccant Dryer) با نقطه شبنم (Dew Point) کمتر از −40∘C-40^\circ C است؛ خشککنهای ساده هوای گرم (Hot Air Dryers) در فصول مرطوب سال کارایی ندارند.
- از عدم ماند طولانیمدت مواد خشکشده در قیف ماشین تزریق اطمینان حاصل کنید (قیف باید دربسته باشد).
- تحلیل فنی: حذف فیزیکی مولکولهای آب، فشار بخار درونی مذاب پلیمری را به صفر میرساند. علاوه بر حذف رگهها، خشککردن صحیح مانع پدیده تخریب هیدرولیتیکی (Hydrolytic Degradation) و شکست پیوندهای پلیمری میشود که افت شدید مقاومت ضربهپذیری را در پی دارد.
اولویت ۲: تمیز کردن یا افزایش راه هوای قالب (Mold Venting Cleaning/Enlargement)
اگرچه رطوبت باید در مرحله خشککن حذف شود، اما بخارات باقیمانده به همراه گازهای کمکی باید راهی برای خروج از قالب داشته باشند.
- اقدام:
- خطوط جدایش (Parting Line)، پینهای پران و شیارهای خروج هوا (Vents) را با اسپری تمیزکننده قالب و برس مسی شستشو دهید تا رسوب و دوده ناشی از افزودنیها برطرف شود.
- در صورت کمبود ونتینگ، کانالهای فرار گاز به عمق ۰.۰۱۵ تا ۰.۰۳ میلیمتر در نواحی انتهایی پرایش ایجاد یا عمیقتر کنید.
- تحلیل فنی: باز بودن ونتینگ مانع فشرده شدن بخار آب در مجاورت سطح کویتی میشود؛ بخارات فوقداغ قبل از آنکه بر اثر فشار پرایش به سطح صیقلی قالب فشرده شوند، به بیرون رانده شده و مانع تشکیل خطوط نقرهای هلالی میگردند.
اولویت ۳: افزایش دمای قالب (Mold Temperature Increase)
قالب سرد باعث انجماد آنی حبابهای بخار ترکیده بر روی سطح قطعه میشود و عیب را تثبیت میکند.
- اقدام: دمای آب در گردش یا سیستم کنترل حرارت قالب (MTC) را به میزان ۱۰ تا ۲۰ درجه سانتیگراد افزایش دهید.
- تحلیل فنی: وقتی دمای سطح قالب بالاتر باشد، لایه انجمادی بیرونی دیرتر تشکیل میشود. این فرصت زمانی به مذاب اجازه میدهد تا در اثر فشار تزریق و فشار دوم، منافذ میکروسکوپی ناشی از ترکیدن قطرات و حبابهای بخار را به خوبی ذوب کرده، مسطح سازد و به دیواره قالب بچسباند؛ در نتیجه بازتاب نوری رگهها محو میشود.
جدول خلاصه اولویتهای سهگانه رفع رگههای ناشی از رطوبت
|
اولویت |
پارامتر تنظیمی | اقدام عملیاتی در خط تولید |
مکانیزم علمی و دلیل رفع رگه نقرهای |
|
1 |
سیستم گازگیر/خشککن |
افزایش زمان و دمای خشککن مواد (پایش رطوبت زیر ۰.۰۲٪) |
حذف آب آزاد و پیوندی و جلوگیری از تشکیل بخار در سیلندر |
|
2 |
گازخورهای قالب (Venting) |
شستشو و تمیزکاری ونتها + افزایش عمق گازخورها |
تخلیه فوری گازها و بخارات بدون حبس شدن در دیواره قالب |
|
3 |
دمای سیستم کنترل قالب |
بالا بردن ۱۰ الی ۲۰ درجهای دمای کویتی |
تأخیر در انجماد پوسته و اتوکشی حبابهای سطحی با فشار مذاب |
نقش کامپاندهای مهندسی شرکت نیرومند پلیمر در پیشگیری از رگههای رطوبتی
در بسیاری از موارد، حضور رطوبت ناشی از کیفیت بستهبندی، ساختار ناهمگن فیلرها یا وجود مواد معدنی بدون پوشش (Uncoated Fillers) است که به شدت جاذب رطوبت محیطی هستند.
توانمندیها و تمایزات فنی محصولات شرکت نیرومند پلیمر:
شرکت نیرومند پلیمر با بیش از ۵۰ سال تجربه در تولید تخصصی کامپاندهای مهندسی (پلیپروپیلن پرشده با تالک و الیاف شیشه، PA6/PA66 ساده و تقویتشده، ABS، آلیاژها و…):
- بستهبندی نفوذناپذیر رطوبت (Moisture-Barrier Packaging):کامپاندهای مهندسی و رطوبتدوست این شرکت در کیسههای چندلایه آلومینیومی و عایق رطوبت عرضه میشوند تا مواد تا پای خط تولید کاملاً خشک و آماده مصرف بمانند.
- پوششدهی سطحی فیلرها (Surface-Treated Fillers):در کامپاندهای پرشده با تالک و کربنات، از ذرات پوششدار با سازگارکنندههای کوپلینگ استفاده میشود تا تمایل فیلر معدنی به جذب آب به حداقل برسد و پایداری حرارتی افزایش یابد.
- سنجش رطوبت و گواهی آزمون در آزمایشگاه نیرومند پلیمر :این آزمایشگاه مرجع، با استفاده از دستگاههای رطوبتسنج کولومتری کارل فیشر (Karl Fischer Titration بر اساس استانداردهای ملی و بینالمللی) میزان رطوبت هر بچ را پایش کرده و برگه آنالیز معتبر (COA) صادر مینماید تا اپراتور با اطمینان کامل از میزان رطوبت زیر حد بحرانی اقدام به تولید کند.
سوالات متداول (FAQ)
۱. چگونه رگههای ناشی از رطوبت را از رگههای ناشی از تخریب حرارتی (Burnt/Degradation Streaks) تشخیص دهیم؟
رگههای رطوبتی دارای ظاهری براق، نقرهای، نرم و هلالیشکل در امتداد گیت هستند و قطعه بوی سوختگی تند نمیدهد؛ اما رگههای تخریب حرارتی معمولاً به رنگ قهوهای یا زرد متمایل بوده و با افت شدید خواص در همان نقطه و بوی سوختگی همراه هستند.
۲. حداکثر رطوبت مجاز برای پلیمرهای حساس چقدر است؟
برای پلیآمیدها و پلیکربناتها، درصد وزنی رطوبت باید کمتر از ۰.۰۲٪ (۲۰۰ ppm) باشد تا از بروز رگه رطوبتی و هیدرولیز جلوگیری شود.
۳. آیا افزایش فشار تزریق میتواند رگههای رطوبت را محو کند؟
خیر؛ تا زمانی که بخار آب در حجم پلیمر وجود داشته باشد، تغییر فشارهای هیدرولیکی فقط شکل رگه را تغییر میدهد یا آن را پهنتر میکند؛ تنها راهکار اصولی حذف رطوبت در خشککن است.
ارتباط با ما
📞 جهت دریافت مشاوره تخصصی، دریافت برگه آنالیز رطوبت و سفارش مواد با ما در تماس باشید.